

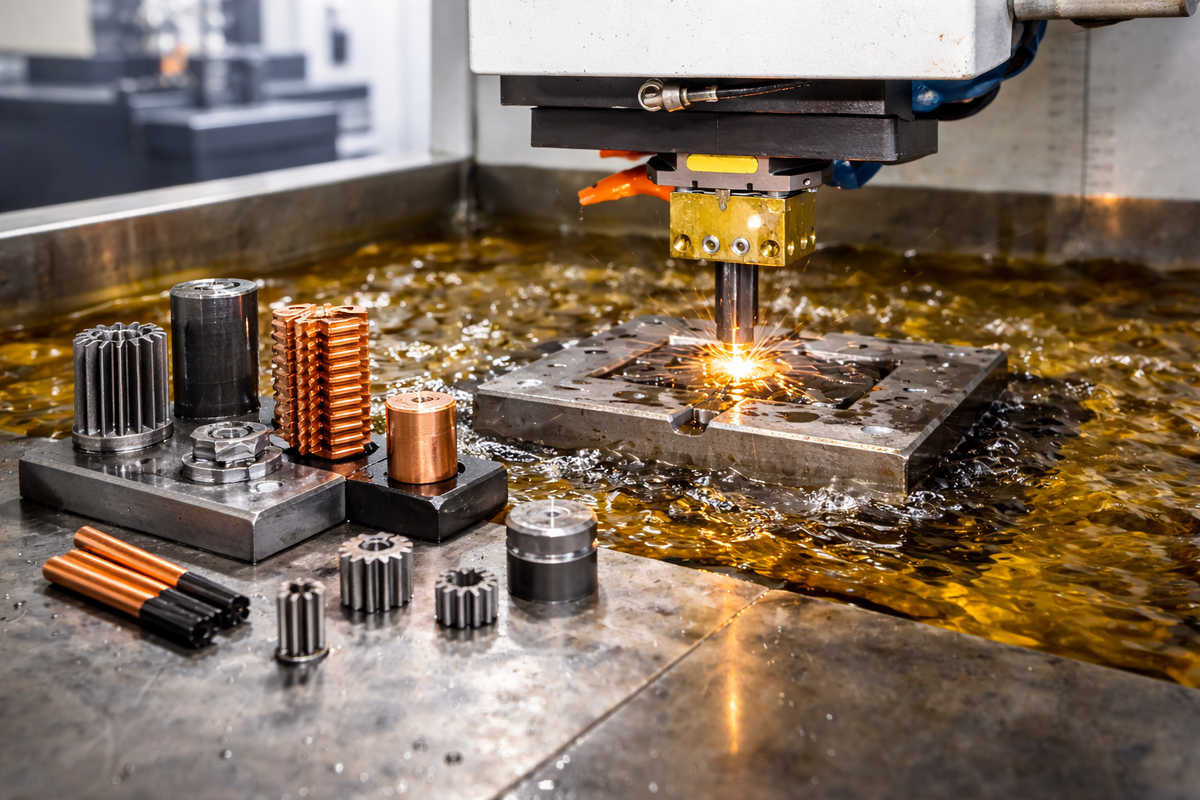
Che cos'è l'elettroerosione (EDM)?
E come la applichiamo alla costruzione di stampi MIM e alla produzione di precisione
L'elettroerosione (EDM) è un processo di produzione di precisione senza contatto che rimuove il materiale mediante scintille elettriche controllate. A differenza dei metodi di taglio tradizionali, l'elettroerosione non si basa sulla forza meccanica. Utilizza invece scariche a impulsi ad alta frequenza tra un elettrodo e un pezzo conduttivo immerso in un fluido dielettrico.
Ogni scintilla genera temperature localizzate fino a 8,000–12,000°C, fondendo e vaporizzando istantaneamente microvolumi di materiale. Controllando con precisione la durata dell'impulso e la distanza di scarica (tipicamente 5–50 μm), è possibile formare geometrie complesse con accuratezza a livello micrometrico.
L'elettroerosione è particolarmente importante nelle applicazioni in cui:
-
La geometria è troppo complessa per la lavorazione CNC convenzionale
-
La durezza del materiale supera HRC 50
-
Sono necessari microelementi inferiori a 0.2 mm
-
L'integrità superficiale è più importante della velocità di lavorazione
Come utilizziamo l'elettroerosione nella costruzione di stampi MIM e nella produzione di stampi di precisione

Per il Metal Injection Molding (MIM), lo stampo è tutto.
Microcavità, nervature sottili, sottosquadri e strutture 3D complesse nei pezzi MIM richiedono inserti per stampi che non possono essere prodotti esclusivamente mediante fresatura convenzionale. È qui che l'elettroerosione diventa essenziale.
Le tipiche sfide nella costruzione degli stampi MIM che risolviamo
| Sfida | Le nostre capacità di elettroerosione |
|---|---|
| Microcave inferiori a 0.15 mm | Taglio con elettroerosione a filo fino a 0.1 mm |
| Acciaio per stampi ad alta durezza (HRC 58–62) | Lavorazione a scarica stabile senza usura dell'utensile |
| Cavità profonde e strette | Rapporto d'aspetto fino a 15:1 |
| Requisito di finitura superficiale | Ra 0.2–0.4 μm (dopo la lucidatura) |
| Tolleranza dimensionale | ±0.005 mm |

Esempio reale: Inserto per stampo di microingranaggio MIM
Progetto: Microingranaggio in acciaio inossidabile MIM
Modulo: 0.3
Numero di denti: 42
Spessore del dente: 0.18 mm
Sfida:
La cavità dell'ingranaggio richiedeva spigoli interni vivi e una microgeometria dei denti impossibili da fresare.
Soluzione:
-
Lavorazione grezza della cavità tramite CNC
-
Formatura di precisione tramite elettroerosione a tuffo
-
Finitura dei microdettagli mediante elettroerosione a filo
-
Lucidatura superficiale per ottenere Ra 0.3 μm
Processo di verifica:
-
Ispezione dimensionale CMM
→ Precisione del profilo entro ±0.004 mm -
Ispezione con microscopio ottico
→ Profilo degli spigoli vivi confermato senza sovracombustione -
Stampaggio MIM di prova
→ Ritiro del pezzo compensato in fase di stampaggio -
Ispezione del componente sinterizzato
→ Concentricità finale dell'ingranaggio entro 0.01 mm
Questa verifica a circuito chiuso conferma che la precisione EDM si traduce direttamente in una produzione MIM in serie stabile.
Le nostre capacità EDM
Utilizziamo:
-
Macchine EDM CNC a tuffo (a 3 assi e a 5 assi)
-
EDM a filo ad alta velocità (velocità di taglio fino a 300 mm²/min)
-
Micro-EDM per diametri degli elettrodi fino a 0.1 mm
Precisione della macchina:
-
Accuratezza di posizionamento: ±0.002 mm
-
Ripetibilità: ±0.003 mm
-
Diametro minimo del filo: 0.1 mm
Materiali per elettrodi utilizzati:
-
Grafite (grana fine ≤5 μm)
-
Rame
-
Rame-tungsteno
Progettiamo internamente gli elettrodi utilizzando CAD/CAM e simuliamo il sovrametallo per l'erosione a scintilla prima della lavorazione.

Perché la lavorazione a scarica elettrica è importante nella produzione MIM
Nella produzione MIM, il controllo dimensionale non termina con la lavorazione.
È necessario considerare:
-
Ritiro da iniezione (tipicamente 15–20%)
-
Deformazione da sinterizzazione
-
Ritiro durante la rimozione del legante
Il nostro team di ingegneria integra:
-
Simulazione Moldflow
-
Modellazione della compensazione del ritiro
-
Calcolo del sovrataglio EDM
-
Convalida dei campioni di prova
Ciò garantisce che il componente MIM sinterizzato finale soddisfi i requisiti di tolleranza, non solo la cavità dello stampo.

Oltre gli stampi: EDM per componenti metallici ad alta precisione
Oltre agli stampi MIM, utilizziamo la lavorazione a scarica elettrica anche per:
-
Componenti in acciaio inossidabile temprato
-
Microstrutture per dispositivi medicali
-
Cave di precisione per il settore aerospaziale
-
Microdissipatori di calore
-
Pin di connettori con bordi affilati
L'EDM ci consente di lavorare materiali come:
-
SUS420 / SUS440C
-
Acciaio per utensili H13
-
Carburo di tungsteno
-
Leghe di rame
Il futuro della lavorazione a scarica elettrica nella micromanifattura
Con l'evoluzione del MIM verso:
-
Moduli più piccoli
-
Pareti più sottili (<0.3 mm)
-
Materiali a densità più elevata
-
Precisione di grado medicale
L'EDM diventa sempre più essenziale.
Stiamo attualmente sviluppando:
-
Interpolazione EDM multiasse per cavità spaziali complesse
-
Lavorazione di microcaratteristiche inferiori a 80 μm
-
Controllo dell'integrità superficiale per ridurre lo spessore dello strato rifuso

Conclusione
La lavorazione a scarica elettrica non è solo un metodo di lavorazione: è una tecnologia abilitante per la costruzione di stampi MIM ad alta precisione e per la produzione avanzata di componenti metallici.
Combinando:
-
Precisione EDM
-
Competenza nella progettazione degli stampi
-
Ingegneria della compensazione del ritiro
-
Convalida dell'intero processo
Garantiamo che i nostri componenti MIM raggiungano sia un'accuratezza geometrica sia prestazioni stabili nella produzione in serie.
Se stai sviluppando componenti metallici microcomplessi o stampi di precisione, il nostro team di ingegneria può supportarti dalla progettazione dello stampo fino alla produzione convalidata.







Condividi:
Lavorazione della ceramica Macor: capacità di precisione, fattori di costo e come scegliere il fornitore giusto
Lavorazione di piccoli componenti: dalla prototipazione rapida alla produzione medicale scalabile