

Negli ambienti estremi del settore aerospaziale e nel mondo ad alta precisione degli impianti medicali, pochi micron di variazione della densità possono fare la differenza tra prestazioni garantite per tutta la vita e un cedimento strutturale catastrofico. Sebbene la tradizionale pressatura uniassiale in stampo abbia servito l’industria per decenni, spesso lascia "zone morbide" nascoste e tensioni interne. La pressatura isostatica a freddo (CIP) elimina queste vulnerabilità applicando una forza omnidirezionale, garantendo un’uniformità della densità del 100% anche nelle geometrie complesse, e diventando così la scelta imprescindibile per l’ingegneria dei materiali del XXI secolo.
In quanto processo d’eccellenza per la metallurgia delle polveri e la formatura della ceramica, la pressatura isostatica a freddo offre la capacità esclusiva di creare componenti ad alta integrità e quasi a forma finita, conformi ai più rigorosi standard di sicurezza del mondo. In questo approfondimento analizziamo i meccanismi della tecnologia CIP, i suoi vantaggi comparativi e il suo ruolo trasformativo nell’industria moderna.
1. Definizione della pressatura isostatica a freddo: la fisica dell’uniformità
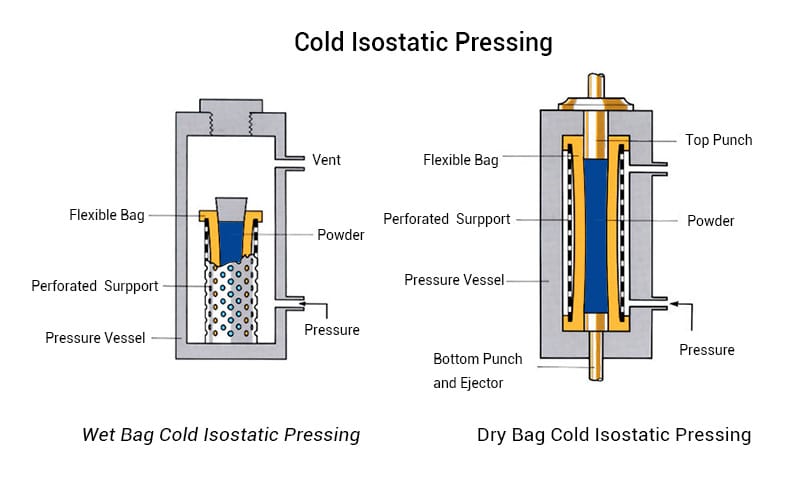
La pressatura isostatica a freddo (CIP) è una tecnica di lavorazione dei materiali che applica una pressione uniforme da tutte le direzioni a un materiale in polvere contenuto in uno stampo flessibile. Utilizzando un mezzo liquido (in genere acqua o olio), il processo sfrutta la legge di Pascal per garantire che ogni millimetro quadrato della superficie del pezzo riceva una forza identica.
A differenza della pressatura meccanica, limitata dall’attrito tra la polvere e le pareti dello stampo in acciaio, la pressatura isostatica elimina i gradienti di densità. Il risultato è un compatto "a verde" con una struttura interna perfettamente uniforme, pronto per la sinterizzazione o la lavorazione meccanica ad alta precisione.
2. Il processo CIP: precisione ingegneristica passo dopo passo
Per comprendere il funzionamento della tecnologia di pressatura isostatica a freddo in un ambiente produttivo, dobbiamo esaminare il ciclo in quattro fasi:
-
Caricamento della polvere: polveri metalliche o ceramiche di elevata purezza vengono caricate in uno stampo elastomerico (in gomma o uretano).
-
Sigillatura e immersione: lo stampo viene sigillato ermeticamente per impedire l’ingresso di fluidi e inserito in un recipiente ad alta pressione.
-
Pressurizzazione: il fluido viene pressurizzato, spesso fino a raggiungere 60.000 psi (400 MPa). La polvere viene compressa in una massa solida.
-
Depressurizzazione: la pressione viene rilasciata gradualmente per evitare lo "shock da decompressione", che potrebbe rompere il componente.

3. Confronto tra tecnologie: CIP a sacco umido e a sacco asciutto
A seconda che l'obiettivo sia la prototipazione o la produzione di massa, gli ingegneri scelgono tra due metodi principali di pressatura isostatica:
| Caratteristica | CIP a sacco umido | CIP a sacco asciutto |
| Attrezzaggio | Stampi flessibili e rimovibili | Stampi fissati all'interno del recipiente |
| Complessità del componente | Estremamente elevata (forme 3D complesse) | Moderata (forme simmetriche) |
| Tempo di ciclo | Più lungo (movimentazione manuale) | Più breve (altamente automatizzato) |
| Volume | Da basso a medio (a lotti) | Elevato (continuo) |
| Prodotto tipico | Billette aerospaziali di grandi dimensioni | Isolatori per candele, tubi |
4. Principali vantaggi prestazionali: perché gli ingegneri scelgono il CIP
L'adozione dei servizi di pressatura isostatica a freddo è determinata da diversi fattori prestazionali fondamentali:
-
Assenza di gradienti di densità: elimina i comuni "centri teneri" della pressatura tradizionale, garantendo un ritiro prevedibile durante la sinterizzazione.
-
Capacità di ottenere forme quasi definitive: riduce lo spreco di materiale e i tempi di post-lavorazione, fattori fondamentali per materiali costosi come il titanio o il tungsteno.
-
Elevati rapporti d'aspetto: il CIP può produrre componenti con un rapporto lunghezza-diametro di gran lunga superiore a quello ottenibile con le presse meccaniche.
-
Maggiore resistenza a verde: i componenti sono abbastanza robusti da poter essere lavorati con macchine CNC prima della cottura, riducendo significativamente il rischio di fratture fragili.

5. Il CIP in azione: settore aerospaziale e difesa
Nel settore aerospaziale, la compattazione isostatica a freddo è imprescindibile per i componenti soggetti a sollecitazioni termiche e meccaniche estreme.
-
Ugelli e ogive dei razzi: utilizzando metalli refrattari come tungsteno e molibdeno, il CIP consente di creare componenti massicci ad alta densità in grado di resistere al calore del rientro.
-
Pale di turbina: garantendo una densità uniforme allo stato "verde", la CIP previene la formazione di vuoti interni che potrebbero causare guasti catastrofici ad alti regimi di rotazione.
-
Billette di titanio: la CIP è spesso il primo passaggio nella produzione di leghe di titanio ad alta purezza utilizzate per i componenti strutturali delle fusoliere.
6. La CIP in azione: impianti medicali e bioceramiche
L'industria medica richiede un'affidabilità del 100%. I componenti ceramici medicali prodotti mediante CIP sono diventati il riferimento d'eccellenza per gli impianti a lungo termine.
-
Protesi articolari: le sfere ceramiche per l'anca e gli inserti per il ginocchio richiedono un'uniformità assoluta per prevenire i detriti da usura. La CIP garantisce che l'allumina rinforzata con zirconia (ZTA) abbia la tenacità alla frattura necessaria per una durata di 20 anni.
-
Impianti dentali: corone e ponti in zirconia vengono formati mediante CIP per ottenere la traslucenza dei denti naturali mantenendo la resistenza dell'acciaio.
-
Strumenti chirurgici: impugnature e componenti di bisturi in ceramica ad alta durezza vengono formati mediante pressatura isostatica per una maggiore durata.
7. Analisi comparativa: CIP vs. HIP
Un punto di confusione comune è la differenza tra la pressatura isostatica a freddo (CIP) e la pressatura isostatica a caldo (HIP). Sebbene condividano la stessa fisica, i loro ruoli nel processo produttivo sono diversi.
-
CIP (a freddo): utilizzata principalmente per modellare e formare la polvere in un corpo verde solido. Avviene a temperatura ambiente.
-
HIP (a caldo): utilizzata per densificare componenti esistenti o eliminare la porosità interna nei getti. Avviene ad alte temperature (fino a 2000°C) utilizzando gas.
Considerazione strategica: la maggior parte dei componenti aerospaziali di fascia alta viene sottoposta a CIP per la formatura, seguita dalla sinterizzazione e infine dalla HIP per raggiungere il 100% della densità teorica.

8. Versatilità dei materiali nella pressatura isostatica
La tecnologia di pressatura isostatica a freddo è compatibile con un'ampia gamma di materiali tecnici:
-
Ceramiche: allumina, zirconia, carburo di silicio, idrossiapatite.
-
Metalli: titanio, acciaio inossidabile, tungsteno, Stellite.
-
Compositi: compositi carbonio-carbonio e forme speciali in PTFE (Teflon).
9. Il vantaggio verde: perché la CIP è una scelta di produzione sostenibile
Nell'economia circolare odierna, la pressatura isostatica a freddo è un pilastro della produzione sostenibile:
- Quasi totale assenza di sprechi di materiale: Essendo un processo "Near-Net-Shape", il CIP utilizza solo la quantità precisa di polvere necessaria. A differenza della lavorazione sottrattiva, che può sprecare fino al 70% di un semilavorato di titanio, il CIP riduce al minimo gli scarti.
- Efficienza energetica: Poiché il CIP opera a temperatura ambiente, il suo impatto energetico è significativamente inferiore rispetto a processi termici come la colata o la pressatura isostatica a caldo (HIP).
- Riciclabilità delle polveri: La polvere in eccesso può essere recuperata e riutilizzata, creando un sistema di produzione a ciclo chiuso.
- Eliminazione dei lubrificanti tossici: Il CIP utilizza spesso acqua riciclata come mezzo di pressione, eliminando la necessità dei solventi chimici aggressivi impiegati nella tradizionale pressatura in stampo.
10. Domande frequenti (FAQ)
Qual è la dimensione massima dei componenti realizzati mediante CIP?
I recipienti a pressione possono avere un diametro fino a diversi metri, consentendo la produzione di enormi tubi in ceramica o di grandi lingotti metallici del peso di diverse tonnellate.
Gli stampi sono costosi?
Rispetto al costo di stampi in acciaio per la pressatura uniassiale, che può raggiungere diversi milioni di dollari, gli stampi elastomerici flessibili utilizzati nella pressatura isostatica a freddo sono molto convenienti, soprattutto per progetti a basso volume o complessi.
In che modo il CIP influisce sulla finitura superficiale finale?
Poiché lo stampo è flessibile, la superficie di un componente realizzato mediante CIP è generalmente leggermente ruvida. Tuttavia, poiché la resistenza allo stato verde è elevata, il componente può essere facilmente lavorato fino a ottenere una finitura liscia prima di entrare nel forno.
11. Conclusione: il valore strategico del CIP
Man mano che ci avviciniamo a un futuro di cure mediche personalizzate e viaggi aerospaziali più efficienti, il ruolo della pressatura isostatica a freddo (CIP) continuerà ad ampliarsi. Offrendo un percorso verso materiali privi di difetti e geometrie complesse, rimane la spina dorsale della scienza dei materiali avanzati.
Per ingegneri e acquirenti, scegliere il partner giusto per la pressatura isostatica significa qualcosa di più della semplice pressione: significa comprendere la sinergia tra la chimica delle polveri, la progettazione dello stampo e la sinterizzazione finale.







Condividi:
Ceramiche medicali vs metalli: perché le bioceramiche sono il nuovo standard di riferimento per gli impianti
Compattazione di polveri metalliche di precisione per l’industria medicale: eccellenza certificata ISO 13485 per componenti biocompatibili