

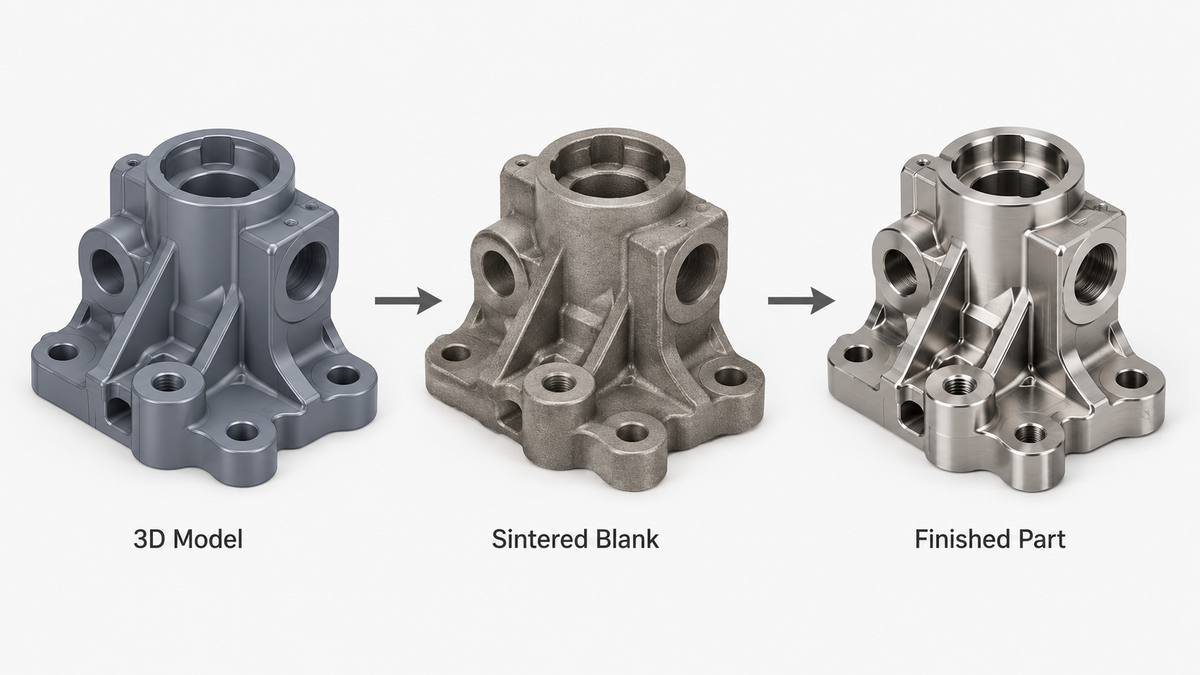
La compattazione delle polveri metalliche è particolarmente adatta ai componenti di metallurgia delle polveri con forme relativamente semplici e direzioni di pressatura ben definite.
Quando un componente presenta fori laterali, pareti sottili, scanalature profonde, filettature, nervature di rinforzo o superfici curve complesse, la pressatura convenzionale delle polveri richiede spesso ulteriori lavorazioni CNC o più componenti assemblati. Per questi progetti, lo stampaggio a iniezione di metalli, o MIM, offre generalmente una maggiore libertà progettuale.
La tecnologia MIM può formare caratteristiche complesse in un unico ciclo di stampaggio, seguito dalla rimozione del legante e dalla sinterizzazione, per produrre componenti metallici quasi a forma finita. È particolarmente adatta alla produzione di volume medio-alto.

Quali componenti sono adatti alla tecnologia MIM?
La tecnologia MIM è particolarmente adatta per componenti metallici piccoli e complessi che altrimenti richiederebbero diverse operazioni di lavorazione.
Le caratteristiche tipiche includono:
-
Fori laterali, fori ciechi e fori intersecanti
-
Pareti sottili, nervature di rinforzo e piccoli risalti
-
Denti di ingranaggi, scanalature, clip e texture antiscivolo
-
Superfici curve complesse e strutture multidirezionali
-
Componenti che richiedono molteplici configurazioni CNC
-
Prodotti originariamente assemblati a partire da diversi componenti più piccoli
Le applicazioni comuni includono dispositivi medicali, sistemi di chiusura per il settore automobilistico, connettori elettronici, componenti per trasmissioni meccaniche, utensili di precisione e componenti per l'elettronica di consumo.

MIM rispetto alla compattazione convenzionale delle polveri metalliche
| Confronto | Compattazione convenzionale delle polveri | MIM |
|---|---|---|
| Geometria adatta | Forme assiali semplici | Strutture 3D complesse |
| Fori laterali e sottosquadri | Di solito richiedono lavorazioni meccaniche secondarie | Possono essere formati con cursori o mediante estrazione dell'anima |
| Pareti sottili e dettagli fini | Limitata dalla direzione di pressatura | Più adatto a caratteristiche piccole e dettagliate |
| Lavorazioni meccaniche secondarie | Spesso necessaria per caratteristiche complesse | È possibile integrare più caratteristiche |
| Progetti più adatti | Componenti semplici per produzioni di volume medio-alto | Componenti complessi per produzioni di volume medio-alto |
Se il prodotto è un disco, una boccola o un ingranaggio standard semplice, la compattazione convenzionale delle polveri può essere più economica.
Se il componente presenta una geometria complessa, richiede molte fasi di lavorazione o comprende diversi componenti assemblati, la tecnologia MIM può offrire maggiori vantaggi in termini di costi nella produzione in serie.
Materiali MIM disponibili
Selezioniamo i materiali MIM in base ai requisiti di resistenza, durezza, resistenza alla corrosione, resistenza all'usura e peso.
I materiali comuni includono:
-
Acciai inossidabili 17-4PH, 316L e 304
-
Acciaio inossidabile temprabile 420 e 440C
-
Acciaio bassolegato e acciaio per utensili
-
Leghe di tungsteno-nichel-ferro e tungsteno-nichel-rame
-
Lega di titanio Ti-6Al-4V
L'acciaio 17-4PH è adatto per componenti strutturali ad alta resistenza.
Il 316L viene comunemente scelto per componenti resistenti alla corrosione.
420 e 440C vengono utilizzati per applicazioni che richiedono durezza e resistenza all'usura.
Le leghe di tungsteno sono adatte per contrappesi e componenti ad alta densità.

Quali tolleranze può raggiungere la MIM?
Le tolleranze tipiche dei componenti MIM allo stato sinterizzato possono spesso essere valutate approssimativamente tra ±0,3% e ±0,5% della dimensione nominale.
La capacità effettiva dipende dalle dimensioni del componente, dallo spessore delle pareti, dal materiale, dalla geometria e dalle condizioni di sinterizzazione. Le caratteristiche critiche, come fori di accoppiamento, superfici di tenuta, sedi dei cuscinetti e superfici di montaggio di precisione, possono essere ulteriormente controllate mediante lavorazione CNC, rettifica o calibratura.
Durante la fase DFM, normalmente determiniamo:
-
Quali caratteristiche possono essere stampate direttamente
-
Quali dimensioni richiedono una compensazione del ritiro
-
Dove aggiungere il sovrametallo per la lavorazione
-
Se è necessaria un'attrezzatura per la sinterizzazione
Questo evita rischi e costi inutili legati agli stampi, dovuti al tentativo di stampare ogni caratteristica critica secondo la tolleranza finale.

Come vengono avviati alla produzione i componenti MIM complessi?
La sfida principale nella MIM non consiste nel produrre un singolo campione accettabile, ma nel mantenere dimensioni stabili dopo la sinterizzazione.
Per i componenti a parete sottile, allungati, ad anello aperto o asimmetrici, ci concentriamo sulla posizione del punto d'iniezione, sulle transizioni dello spessore delle pareti e sul supporto durante la sinterizzazione.
Dopo la prima prova di stampaggio, la compensazione dello stampo viene regolata in base alle dimensioni effettive dopo la sinterizzazione. È inoltre possibile utilizzare attrezzature dedicate per la sinterizzazione, così da ridurre deformazioni, spostamenti della posizione dei fori e variazioni di planarità.
Per le caratteristiche ad alta precisione che non possono essere controllate in modo affidabile solo tramite MIM, la lavorazione post-sinterizzazione è spesso la soluzione più stabile.


Requisiti superficiali e funzionali
Dopo la sinterizzazione, i componenti MIM possono essere ulteriormente lavorati in base ai requisiti estetici e prestazionali.
Le opzioni disponibili includono trattamento termico, sabbiatura, lucidatura, passivazione, galvanica, rivestimento PVD e marcatura laser.
Per dimensioni ad alta precisione, è possibile aggiungere lavorazioni CNC, rettifica o elettroerosione a filo.
Combinando la MIM con lavorazioni secondarie, possiamo soddisfare requisiti di geometria complessa, tolleranze critiche e superficie nell'ambito di un unico progetto produttivo.

La MIM è adatta al tuo componente?
La MIM è generalmente degna di valutazione quando il componente presenta diverse delle seguenti caratteristiche:
-
Geometria complessa
-
Dimensioni complessive ridotte
-
Tempi lunghi di lavorazione CNC
-
Più configurazioni di lavorazione
-
Più componenti attualmente assemblati insieme
-
Domanda da volumi medi ad alti
-
Un design del prodotto relativamente stabile
Se la quantità è ridotta o il progetto è ancora soggetto a modifiche frequenti, la lavorazione CNC può essere più flessibile.
Se la geometria è semplice e presenta una direzione di pressatura definita, la compattazione convenzionale delle polveri metalliche può essere più economica.
Confrontiamo il MIM, la pressatura convenzionale delle polveri, la lavorazione CNC e altri processi in base ai requisiti di geometria, quantità, materiale e tolleranze.
Dal disegno ai componenti di produzione
I clienti possono fornire un disegno 2D, un modello 3D, i requisiti del materiale, la quantità annuale e le dimensioni principali.
Valutiamo quindi la struttura del componente e consigliamo un processo produttivo adeguato.
Dopo la conferma del progetto, vengono prodotti campioni per la validazione dimensionale e funzionale. Una volta stabilizzato il componente, il progetto può passare alla verifica in piccoli lotti e alla produzione in volumi.

Domande frequenti
Un componente ottenuto mediante compattazione delle polveri metalliche può essere convertito al MIM?
Sì. Se il componente esistente richiede ulteriori fori laterali, pareti sottili, superfici curve o altre caratteristiche complesse, il MIM può ridurre le lavorazioni secondarie.
La decisione finale dovrebbe considerare anche il volume annuale e il costo degli stampi.
Il MIM può produrre direttamente le filettature?
Alcune filettature interne ed esterne possono essere stampate direttamente.
Per filettature di accoppiamento ad alta precisione, si consiglia generalmente una lavorazione meccanica post-sinterizzazione.
I componenti MIM presentano porosità?
Il MIM è un processo di metallurgia delle polveri, quindi dopo la sinterizzazione può rimanere una piccola quantità di porosità residua.
Per applicazioni ad alta resistenza, di tenuta o soggette a fatica, è necessario confermare i requisiti di densità e qualità interna prima della produzione.
Il MIM è sempre più economico della lavorazione CNC?
No.
Il MIM è più conveniente per componenti complessi con una domanda stabile da volumi medi ad alti. La lavorazione CNC è generalmente più flessibile per prototipi, piccole quantità o progetti che cambiano frequentemente.
Quali informazioni sono necessarie per un preventivo?
Fornire:
-
Disegno 2D
-
Modello 3D
-
Requisiti del materiale
-
Quantità annuale
-
Trattamento superficiale
-
Dimensioni critiche
-
Requisiti applicativi e di controllo
Conclusione
La compattazione delle polveri metalliche è particolarmente adatta a componenti semplici di metallurgia delle polveri con direzioni di pressatura definite.
Per i prodotti con pareti sottili, fori laterali, dentature, nervature di rinforzo e superfici curve complesse, il MIM può ridurre le lavorazioni meccaniche e le operazioni di assemblaggio, supportando al contempo una produzione in volumi stabile.
Il nostro lavoro non si limita alla produzione di grezzi MIM. Aiutiamo i clienti a trasformare i disegni in componenti metallici finiti con il materiale, la geometria, le dimensioni critiche, le condizioni superficiali e i risultati dei controlli richiesti.







Condividi:
Stampaggio a iniezione di metallo di rame (MIM) per l’hardware IA e il raffreddamento dell’elettronica di potenza
Comprendere la ceramica di cordierite: dalle proprietà del materiale ai componenti personalizzati