

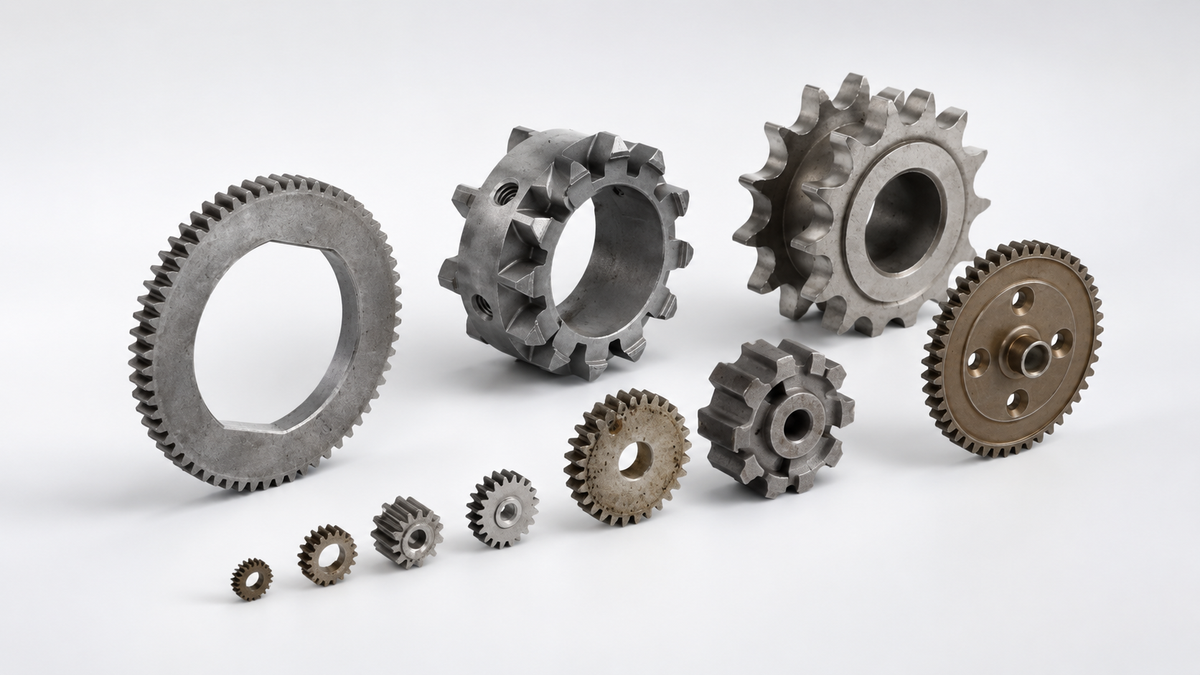
Quando i clienti cercano produttori di metalli sinterizzati, di solito non cercano soltanto una spiegazione di base della sinterizzazione. Nella maggior parte dei casi, hanno bisogno di un fornitore in grado di produrre componenti metallici personalizzati a partire dai disegni, controllare le prestazioni dei materiali e supportare una produzione stabile, dai campioni agli ordini in lotti.
Tuttavia, “metallo sinterizzato” è una categoria ampia. Alcuni produttori si concentrano sui componenti tradizionali di metallurgia delle polveri, alcuni realizzano cuscinetti o filtri sinterizzati, mentre altri sono specializzati nello stampaggio a iniezione dei metalli, noto anche come MIM. Prima di scegliere un fornitore, è importante verificare che il suo processo sia adatto alla geometria, al materiale, alle tolleranze e al volume di produzione del componente.
XY-GLOBAL supporta parti metalliche sinterizzate personalizzate, in particolare parti sinterizzate MIM piccole e complesse realizzate in acciaio inossidabile, lega di titanio, lega di tungsteno e altri materiali metallici selezionati. Aiutiamo i clienti a valutare la scelta dei materiali, la fattibilità della sinterizzazione, i requisiti di lavorazione secondaria, le finiture superficiali e gli standard di ispezione prima della produzione.

Quali tipi di parti metalliche sinterizzate possiamo supportare?
Non tutte le parti metalliche sinterizzate dovrebbero essere realizzate con lo stesso processo. Le forme semplici e i componenti strutturali prodotti in volumi molto elevati possono essere adatti alla pressatura tradizionale della metallurgia delle polveri. I piccoli componenti complessi con pareti sottili, fori, scanalature, superfici curve e requisiti di assemblaggio rigorosi sono spesso più adatti al MIM.
XY-GLOBAL è particolarmente adatta a progetti come:
| Tipo di componente | Processo adatto | Materiali comuni |
|---|---|---|
| Piccoli componenti strutturali complessi | MIM | 316L, 17-4PH, Ti-6Al-4V |
| Clip, staffe e connettori di precisione | MIM | Acciaio inossidabile, lega di titanio |
| Piccoli componenti metallici per applicazioni medicali | MIM + lavorazione secondaria | 316L, 17-4PH, lega di titanio |
| Componenti elettronici e per strumenti | MIM / post-lavorazione | Acciaio inossidabile, lega di rame, lega di titanio |
| Pesi ad alta densità o componenti di schermatura | Sinterizzazione di leghe di tungsteno / MIM | W-Ni-Fe, W-Ni-Cu |
| Piccoli componenti automobilistici e industriali | MIM / metallurgia delle polveri | Acciaio inossidabile, lega a base di ferro, 17-4PH |
Se il componente è semplice, grande o richiesto solo in quantità molto ridotte, la lavorazione CNC può offrire maggiore flessibilità. Se il componente è piccolo, complesso e si prevede una produzione ripetuta di centinaia, migliaia o più pezzi, vale la pena valutare la sinterizzazione MIM.
Parti sinterizzate in metallurgia delle polveri vs. MIM
La metallurgia delle polveri tradizionale prevede solitamente la pressatura della polvere metallica in una forma e la successiva sinterizzazione. Questo processo è adatto a geometrie relativamente semplici, come ingranaggi, boccole, blocchi strutturali e componenti industriali prodotti in grandi volumi.
Il MIM utilizza polvere metallica fine miscelata con un legante per creare il feedstock. Il feedstock viene stampato a iniezione in una forma complessa, quindi sottoposto a rimozione del legante e sinterizzato fino a ottenere un componente metallico denso. Questo processo è adatto a piccoli componenti complessi che sarebbero difficili o costosi da lavorare completamente tramite CNC.
| Processo | Ideale per | Note |
|---|---|---|
| Pressatura nella metallurgia delle polveri | Forme semplici e componenti prodotti in grandi volumi | Conveniente, ma con geometria più limitata |
| Stampaggio a iniezione di metalli | Piccoli componenti metallici complessi | Adatto per fori, scanalature, pareti sottili e superfici curve |
| Lavorazione dopo la sinterizzazione | Fori critici, filettature, planarità, superfici di assemblaggio | Utilizzato quando è richiesta una precisione locale |
| Trattamento termico / trattamento superficiale | Resistenza, resistenza alla corrosione, aspetto | Selezionato in base al materiale e all'applicazione |
Per molti progetti, i clienti non devono decidere prima il processo. Un approccio migliore consiste nell'inviare il disegno, il materiale, la quantità e i requisiti applicativi. Il produttore può quindi valutare se siano più adatti la lavorazione CNC, la metallurgia delle polveri, il MIM o un processo combinato.

Materiali comuni per componenti metallici sinterizzati personalizzati
I diversi metalli si comportano in modo diverso durante la sinterizzazione. Prima della produzione è necessario valutare il ritiro, la densità, il rischio di ossidazione, la resistenza e la difficoltà delle lavorazioni successive.
| Materiale | Applicazioni tipiche | Considerazione chiave |
|---|---|---|
| Acciaio inossidabile 316L | Componenti per applicazioni medicali, componenti elettronici, piccoli componenti resistenti alla corrosione | Buona resistenza alla corrosione e processo MIM maturo |
| Acciaio inossidabile 17-4PH | Componenti di bloccaggio, componenti per valvole, componenti strutturali meccanici | Maggiore resistenza dopo il trattamento termico |
| Titanio Ti-6Al-4V | Componenti leggeri, componenti per applicazioni medicali, strutture di precisione | Il controllo dell'ossigeno e dell'atmosfera di sinterizzazione è importante |
| Lega di tungsteno W-Ni-Fe | Contrappesi, componenti di schermatura, blocchi di bilanciamento | Elevata densità e controllo del ritiro |
| Lega di rame | Componenti elettrici e termici | Controllo della conducibilità e dell'ossidazione |
| Lega a base di ferro | Componenti strutturali per il settore automobilistico e industriale | Conveniente per la produzione in volumi elevati |
Come riferimento, i componenti MIM presentano spesso un ritiro lineare durante la sinterizzazione di circa 15%–20%, a seconda del tipo di polvere, del feedstock, della progettazione dello stampo e del processo di sinterizzazione. Per i fori, le filettature, la planarità o le superfici di assemblaggio critici, dopo la sinterizzazione può essere necessaria una lavorazione meccanica secondaria o una rettifica.
I punti di controllo comuni includono la stabilità dimensionale, la posizione dei fori, la qualità delle filettature, la planarità, la perpendicolarità, la coassialità, la rugosità superficiale, il controllo delle bave, la deformazione dovuta al trattamento termico, la densità del materiale e l'uniformità dell'aspetto.

Perché il MIM è spesso adatto a piccoli componenti complessi
Il MIM non consiste principalmente nel rendere più economica una singola parte. Il suo valore emerge quando il componente ha una geometria complessa e una domanda stabile per la produzione ripetuta.
Ad esempio, una piccola staffa in acciaio inossidabile realizzata mediante CNC può richiedere molteplici piazzamenti, fresatura di scanalature, foratura, lavorazione dei contorni e una significativa rimozione di materiale. Con il MIM, il corpo principale complesso può essere formato inizialmente quasi a forma finita, quindi solo le aree critiche di assemblaggio vengono sottoposte a lavorazione meccanica, se necessario.
Di solito vale la pena prendere in considerazione il MIM quando il componente presenta:
-
Dimensioni ridotte
-
Geometria complessa
-
Fori, scanalature, gradini o pareti sottili
-
Tempi lunghi di lavorazione CNC
-
Domanda stabile per la produzione in serie
-
Requisiti di resistenza del materiale o di resistenza alla corrosione
-
Requisiti di assemblaggio ripetibile
Per i primi prototipi o per i progetti ancora soggetti a frequenti modifiche, la lavorazione CNC è spesso più pratica. Una volta stabilizzato il progetto e chiarita meglio la domanda, è possibile valutare il MIM per la produzione in serie.
Caso applicativo: piccolo componente di bloccaggio in 17-4PH
Un progetto tipico riguardava un piccolo componente di bloccaggio utilizzato all'interno di un dispositivo meccanico di precisione. Le dimensioni del componente erano di circa 18 mm × 9 mm × 5 mm. Includeva aree a parete sottile, una scanalatura di bloccaggio, fori di posizionamento e superfici curve. Il cliente richiedeva un'elevata resistenza e una costanza di assemblaggio stabile per la produzione in serie.
Se il componente fosse stato lavorato interamente a CNC, la scanalatura e le geometrie curve avrebbero richiesto molteplici piazzamenti e tempi di lavorazione più lunghi. Dopo aver esaminato il disegno, abbiamo suggerito di utilizzare il MIM in 17-4PH per formare il corpo principale, seguito da una lavorazione secondaria sui fori critici e sulle superfici di assemblaggio.
Durante la produzione dei campioni e del lotto pilota, i principali punti di controllo comprendevano:
-
Dimensioni dei fori di posizionamento
-
Larghezza della scanalatura di bloccaggio
-
Planarità della superficie di assemblaggio
-
Deformazione durante la sinterizzazione
-
Variazione dimensionale dopo il trattamento termico
-
Controllo delle bave e dei bordi
Questo caso dimostra che il MIM non sostituisce sempre completamente la lavorazione CNC. In molti progetti, una soluzione migliore consiste nell'utilizzare il MIM per il corpo complesso quasi a forma finita e ricorrere alla lavorazione CNC solo per le aree funzionali che influiscono direttamente sull'assemblaggio.

Come scegliere i produttori di metallo sinterizzato
Quando si scelgono produttori di metallo sinterizzato, il prezzo non dovrebbe essere l'unico fattore. Il fornitore dovrebbe essere in grado di comprendere il materiale, la geometria, le tolleranze, il comportamento durante la sinterizzazione e le esigenze di post-lavorazione.
Prima di avviare un progetto, è utile verificare:
-
Se il fornitore è in grado di lavorare il materiale richiesto
-
Se sono supportati MIM, sinterizzazione, lavorazioni meccaniche successive e finitura
-
Se è possibile valutare il ritiro e il rischio di deformazione durante la sinterizzazione
-
Se i fori critici, le filettature e le superfici di assemblaggio possono essere lavorati dopo la sinterizzazione
-
Se sono supportati campioni e lotti pilota
-
Se è possibile effettuare una revisione DFM prima della realizzazione dello stampo
-
Se i rapporti di ispezione sono disponibili quando richiesto
Per i componenti sinterizzati MIM, è importante esaminare tempestivamente il disegno. Pareti sottili, angoli vivi, fori profondi, grandi variazioni di spessore e tolleranze eccessivamente strette possono influire sullo stampaggio, sulla rimozione del legante, sulla sinterizzazione e sul controllo dimensionale finale.
Come XY-GLOBAL supporta i progetti personalizzati in metallo sinterizzato
XY-GLOBAL supporta lo sviluppo di componenti metallici sinterizzati personalizzati e componenti MIM sulla base dei disegni del cliente e dei requisiti dell'applicazione. Esaminiamo la progettazione del componente, il materiale, la quantità di produzione, la tolleranza, la finitura superficiale e le esigenze di ispezione prima di consigliare un processo produttivo.
Possiamo fornire:
-
Componenti MIM in acciaio inossidabile, inclusi 316L e 17-4PH
-
Componenti MIM in titanio, incluso il Ti-6Al-4V
-
Componenti sinterizzati in lega di tungsteno per applicazioni ad alta densità
-
Piccoli componenti strutturali complessi, dal campione alla produzione in serie
-
Lavorazione CNC, rettifica e lucidatura dopo la sinterizzazione
-
Trattamento termico, passivazione, placcatura e altre finiture superficiali
-
Ispezione dimensionale, ispezione visiva e rapporti sulle dimensioni chiave
Il nostro obiettivo non è solo dire se un componente può essere realizzato. Aiutiamo i clienti a verificare che il materiale, la struttura, la quantità, la tolleranza e i requisiti di post-lavorazione siano compatibili con il processo selezionato.
Cosa fornire per il preventivo
Per valutare se un componente è adatto alla sinterizzazione o alla MIM, fornisci:
-
Disegno 2D con tolleranze e dimensioni critiche
-
Modello 3D, come STEP, STP, X_T o IGS
-
Requisiti relativi al materiale
-
Quantità del prototipo, quantità del lotto pilota e fabbisogno annuale
-
Requisiti di trattamento superficiale
-
Requisiti di trattamento termico
-
Dimensioni funzionali o critiche per l'assemblaggio
-
Requisiti del rapporto di ispezione
-
Applicazione o ambiente di lavoro
Se non sei sicuro che la lavorazione CNC, la metallurgia delle polveri o la MIM siano la scelta giusta, puoi inviarci prima il disegno e la quantità stimata. Esamineremo la struttura, il materiale, la tolleranza e il volume di produzione prima di consigliarti un processo adatto.
FAQ
Di cosa si occupano i produttori di componenti metallici sinterizzati?
I produttori di componenti metallici sinterizzati realizzano componenti metallici a partire da polveri metalliche mediante formatura e sinterizzazione. A seconda delle loro capacità, possono fornire componenti di metallurgia delle polveri, componenti MIM, componenti in lega di tungsteno o componenti strutturali sinterizzati personalizzati.
Qual è la differenza tra metallurgia delle polveri e MIM?
La pressatura nella metallurgia delle polveri è più adatta a forme semplici e alla produzione di grandi volumi. La MIM è più adatta a piccoli componenti metallici complessi con fori, scanalature, pareti sottili e geometrie complesse.
È possibile lavorare i componenti metallici sinterizzati dopo la sinterizzazione?
Sì. Quando è richiesta una maggiore precisione, i fori critici, le filettature, le superfici di tenuta, la planarità e le superfici di assemblaggio possono essere lavorati o rettificati dopo la sinterizzazione.
Quali materiali possono essere utilizzati per i componenti metallici sinterizzati?
I materiali più comuni includono acciaio inossidabile 316L, acciaio inossidabile 17-4PH, lega di titanio Ti-6Al-4V, lega di tungsteno, lega di rame e leghe a base di ferro. Il materiale più adatto dipende dalla resistenza, dalla resistenza alla corrosione, dalla densità, dal peso e dai requisiti dell'applicazione.
Come scegliere un produttore di componenti metallici sinterizzati?
Scegli un produttore che conosca il tuo materiale, la geometria del componente, le tolleranze, il ritiro durante la sinterizzazione, le esigenze di post-lavorazione, i requisiti di ispezione e il volume di produzione.







Condividi:
Esempi di materie prime MIM per lo stampaggio a iniezione dei metalli
Componenti in ceramica di zirconia: componenti ZrO2 personalizzati tramite stampaggio a iniezione della ceramica