

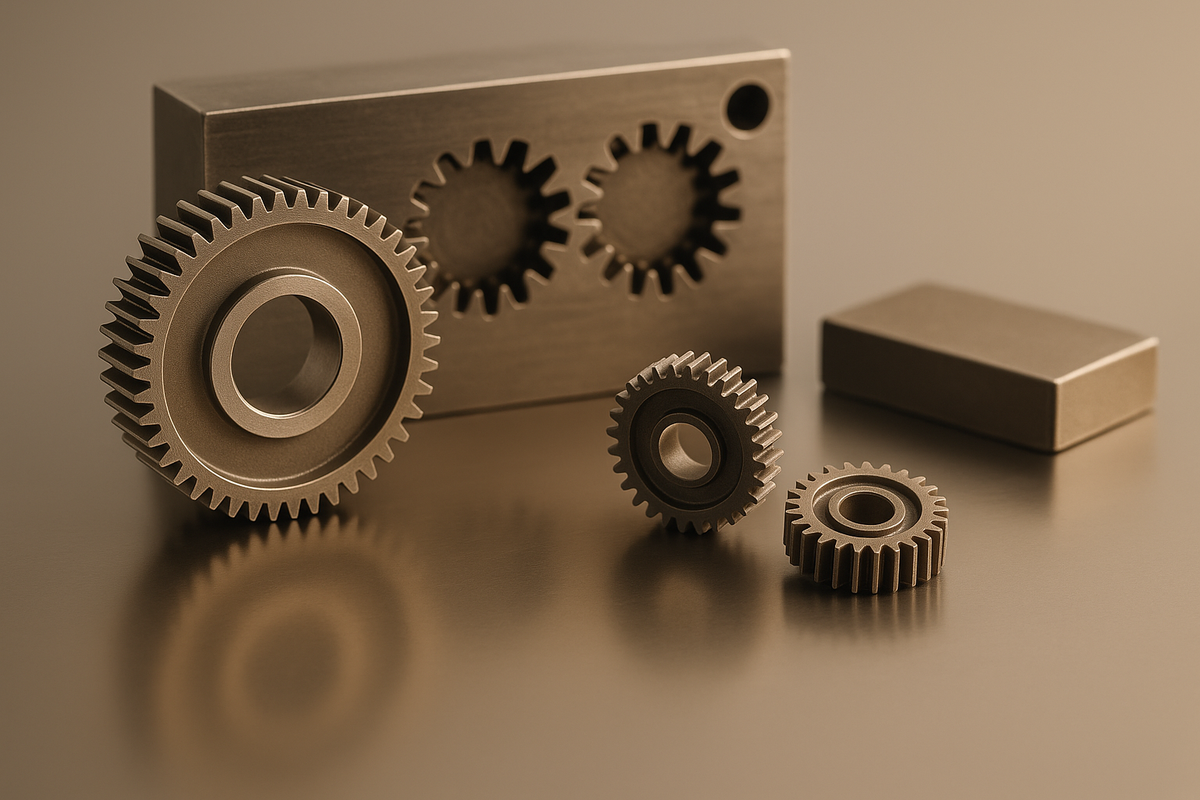
Quando si tiene in mano un inserto da taglio in carburo o un perno per stampi ad alta precisione, è difficile immaginare che un tempo sia iniziato come semplice polvere grigia. La trasformazione da particelle fini di carburo di tungsteno a un utensile denso con finitura a specchio avviene attraverso un unico processo cruciale: la sinterizzazione dei carburi.
In questo articolo analizzeremo in dettaglio cos'è realmente la sinterizzazione dei carburi, perché è importante e quali parametri definiscono un risultato di alta qualità.
1. Che cos'è la sinterizzazione dei carburi?
La sinterizzazione dei carburi è il processo di consolidamento di polveri fini di carburo (tipicamente WC con Co, Ni o altri leganti) in un componente denso e solido ad alta temperatura e pressione.
Dopo la miscelazione delle polveri, la compattazione e la preformatura, il “corpo verde” viene inserito in un forno di sinterizzazione, dove le temperature raggiungono tipicamente 1350–1500 °C in atmosfera sottovuoto o inerte. Durante la sinterizzazione:
-
La fase legante (ad es. il cobalto) fonde leggermente e bagna i grani di carburo.
-
Le particelle adiacenti si fondono tra loro per diffusione.
-
Il componente si densifica, contraendosi di circa 15–22 %, a seconda della composizione della polvere e della pressione di compattazione.
Il risultato è un componente quasi resistente e resistente all'usura quanto un metallo lavorato, ma con una durezza e una resistenza alla compressione molto maggiori.

2. Perché i parametri di processo sono importanti
A differenza della fusione dei metalli di base o del trattamento termico, la sinterizzazione dei carburi ha una finestra di processo estremamente ristretta.
Una piccola deviazione di 10 °C nella temperatura del forno o una differenza dell'1% nel contenuto di legante può causare:
-
Porosità e scarsa densità
-
Bordi dei grani fragili
-
Resistenza meccanica instabile
Un processo di sinterizzazione ben controllato garantisce:
-
Densità ≥ 99,5% di quella teorica
-
Durezza superiore a 1.600 HV30
-
Resistenza alla flessione ≥ 2.500 MPa
Ad esempio, presso XY-GLOBAL, i nostri sistemi di sinterizzazione per carburi e ceramiche utilizzano la tecnologia di sinterizzazione sotto vuoto + HIP (pressatura isostatica a caldo). La fase HIP applica una pressione isostatica del gas di 100–150 MPa, eliminando i pori residui e migliorando la tenacità — un vantaggio fondamentale per i componenti utilizzati in stampi, utensili da taglio e attrezzature medicali.

3. Esempio reale: punzoni e stampi in carburo
Immaginate un punzone di precisione utilizzato in uno stampo per lo stampaggio di smartphone.
Deve resistere a milioni di cicli senza deformarsi e l'usura dimensionale deve rimanere inferiore a 1 µm dopo migliaia di corse.
Questa affidabilità inizia nella fase di sinterizzazione:
-
Composizione della polvere: WC + 8 % Co, dimensione media dei grani 0,6 µm
-
Ciclo di sinterizzazione: 1450 °C per 90 min sotto vuoto, seguito da HIP
-
Proprietà finali:
-
Durezza: 1.750 HV
-
Densità: 14,9 g/cm³
-
Ra dopo la lucidatura: ≤ 0,05 µm
-
Questo livello di controllo spiega perché il carburo viene utilizzato non solo negli utensili da taglio, ma anche negli ugelli per stampaggio a iniezione, nelle filiere per trafilatura e nelle frese dentali — tutti prodotti in cui un solo grano di carburo fa la differenza.

4. Difetti comuni di sinterizzazione (e come li evitiamo)
| Difetto | Causa | Prevenzione |
|---|---|---|
| Porosità / Soffiature | Vuoto insufficiente o evaporazione del legante | Utilizzare un'atmosfera di idrogeno ad alta purezza e un degasaggio controllato |
| Crescita dei grani | Surriscaldamento o tempo di permanenza eccessivo | Controllo preciso del forno PID entro ±3 °C |
| Deformazione / Imbarcamento | Riscaldamento non uniforme o uniformità di pressatura insufficiente | Utilizzare supporti per stampi in grafite e un riempimento equilibrato della polvere |
| Accumulo del legante | Contenuto di Co/Ni non corretto | Miscelazione uniforme e macinazione a sfere prima della compattazione |
Il nostro team di ingegneria monitora ogni lotto mediante monitoraggio della perdita di peso e analisi del ritiro in situ, garantendo che ogni blocco sinterizzato rispetti la tolleranza di progetto prima della lavorazione.
5. Finitura e controllo qualità
Una volta completata la sinterizzazione, il blocco di carburo viene generalmente rettificato o tagliato mediante elettroerosione fino a ottenere la forma finale.
Poiché il carburo di tungsteno è estremamente duro (≈ 90 HRA), la lavorazione convenzionale è limitata: sono necessarie mole diamantate.
La finitura superficiale viene spesso eseguita per ottenere Ra ≤ 0.1 µm, soprattutto per stampi o componenti medicali.
La tolleranza dimensionale dopo la rettifica di finitura può raggiungere ±1 µm, rivaleggiando con la lavorazione CNC di precisione delle leghe aerospaziali.
Ogni lotto viene sottoposto a:
-
Misurazione della densità (metodo di Archimede)
-
Esame della microstruttura (uniformità dei grani, distribuzione del legante)
-
Test di durezza e resistenza a flessione

6. Tendenze future nella sinterizzazione del carburo
La moderna sinterizzazione del carburo si sta orientando verso il controllo più fine della granulometria (< 0.3 µm), la sinterizzazione senza legante e la sinterizzazione ibrida (che combina MIM + HIP).
Questa evoluzione consente ai componenti di raggiungere sia una durezza estrema sia una tenacità a frattura elevata, sostenendo industrie di nuova generazione come:
-
Attrezzature per trasmissioni di veicoli elettrici
-
Lavorazione di impianti medicali
-
Produzione di attrezzature per semiconduttori
Conclusione
La sinterizzazione del carburo può sembrare un processo secondario, ma è qui che nascono precisione, durata e affidabilità.
Se eseguita correttamente, una massa di polvere grigia si trasforma in un componente capace di tagliare l'acciaio, lavorare il titanio o stampare il vetro con una precisione dell'ordine dei micron.
In XY-GLOBAL, sappiamo che la sinterizzazione non consiste semplicemente nel riscaldare il metallo, ma nel controllare il movimento di ogni atomo verso la perfezione.
Se stai sviluppando stampi di precisione, microingranaggi o utensili resistenti all'usura, parla con i nostri ingegneri di come la sinterizzazione del carburo in vuoto + HIP possa migliorare ulteriormente le tue prestazioni.







Condividi:
Precisione e prestazioni: la potenza degli ingranaggi realizzati mediante stampaggio a iniezione di metallo
Produttore di componenti ceramici di precisione: come scegliere quello giusto e perfetto per te