

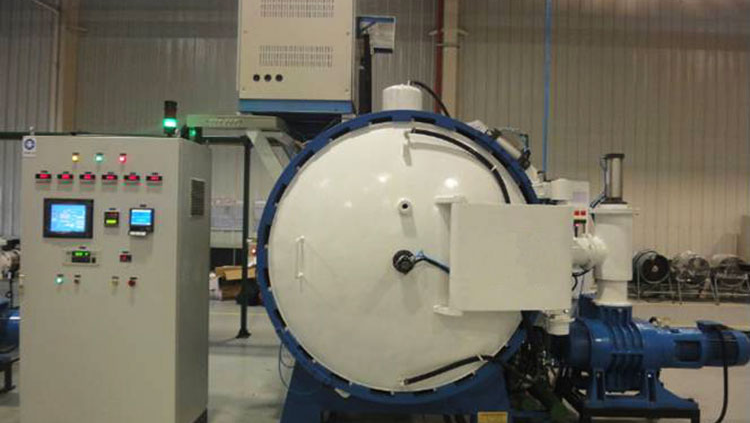
Lo spessore e le dimensioni dei componenti degli stampi rendono il trattamento termico un aspetto molto importante e pericoloso, soprattutto quando lo spessore supera i 250 mm. A causa del riscaldamento, del raffreddamento e di altri fattori, possono verificarsi una scarsa temprabilità e una trasformazione incompleta della struttura del cuore del pezzo. Se non si presta attenzione al controllo del processo di trattamento termico, può verificarsi una cricca istantanea oppure possono svilupparsi tensioni strutturali, causando cricche premature durante l'uso e altri problemi.
1. Selezione del processo di trattamento termico sotto vuoto
La selezione del processo di trattamento termico sotto vuoto richiede scelte accurate basate sulle caratteristiche del pezzo. I metodi convenzionali, in cui il pezzo viene riscaldato alla temperatura di austenitizzazione utilizzando apparecchiature standard, possono creare difficoltà a causa della complessità della forma dello stampo e di spessori superiori a 250 mm. Le differenze nella velocità di raffreddamento tra superficie e cuore, insieme ai diversi tassi di trasformazione, generano elevate tensioni termiche e strutturali. Ciò aumenta il rischio di deformazione e cricche.
Al contrario, il trattamento termico sotto vuoto a 6,0 ~ 9,5 bar prevede il preriscaldamento, il riscaldamento alla temperatura di austenitizzazione e quindi il raffreddamento in aria. Questo approccio offre inizialmente un raffreddamento accelerato della superficie, che rallenta gradualmente per evitare brusche differenze di temperatura. Tuttavia, periodi di raffreddamento prolungati possono portare alla formazione di strutture indesiderate come perlite e bainite. Queste strutture compromettono le proprietà meccaniche e possono causare cricche premature durante l'uso. La tempra in gas a pressione ultraelevata, superiore a 10 bar, può imitare il rapido raffreddamento della tempra in olio, ma presenta comunque il rischio di rapidi sbalzi di temperatura e tensioni strutturali.
In questo scenario, per componenti con spessore superiore a 250 mm è necessario un controllo meticoloso durante il trattamento termico sotto vuoto. La scelta di un metodo di raffreddamento appropriato per la tempra sotto vuoto diventa ancora più cruciale.

2 Processo di trattamento termico sotto vuoto
Il trattamento termico sotto vuoto è un metodo importante per il trattamento dei materiali metallici e il suo processo generalmente comprende le seguenti fasi:
-
Pretrattamento (sgrassaggio e pulizia): Prima del trattamento termico sotto vuoto, è essenziale assicurarsi che la superficie del pezzo sia priva di oli, sporco e altre impurità, per evitare di influire sui successivi processi di riscaldamento e raffreddamento. In genere, lo sgrassaggio e la pulizia vengono eseguiti utilizzando solventi, soluzioni alcaline o altri metodi di pulizia.
-
Caricamento dei pezzi: Posizionare i pezzi da trattare all'interno di un forno sotto vuoto dedicato, assicurandosi che vi sia spazio sufficiente tra di essi per consentire una corretta circolazione dei gas di trattamento termico.
-
Creazione del vuoto: Creare un ambiente a bassa pressione all'interno del forno sotto vuoto rimuovendo l'aria. Ciò contribuisce a ridurre l'azione dell'ossigeno sui materiali e fornisce un ambiente più stabile per il riscaldamento e il raffreddamento.
-
Preriscaldamento: Riscaldare i pezzi a una temperatura appropriata, generalmente prima che il materiale subisca un cambiamento di fase. Il preriscaldamento contribuisce ad alleviare le tensioni interne e prepara i pezzi alle successive fasi di riscaldamento e raffreddamento.
-
Riscaldamento: Aumentare la temperatura dei pezzi fino alla temperatura di trattamento desiderata, consentendo loro di raggiungere lo stato di struttura cristallina richiesto. Questa temperatura dipende dal tipo di materiale e dalle prestazioni desiderate.
-
Mantenimento: Una volta raggiunta la temperatura di trattamento, i pezzi devono essere mantenuti a tale temperatura per un determinato periodo, per garantire l'uniformità e la stabilità della struttura cristallina.
-
Raffreddamento: Al termine del periodo di mantenimento, la microstruttura e le proprietà dei pezzi possono essere controllate mediante diversi metodi di raffreddamento. Tra questi possono rientrare la tempra rapida in gas, il raffreddamento lento o il raffreddamento in aria.
-
Ripristino della pressione: Al termine del processo, la pressione atmosferica normale all'interno del forno sotto vuoto può essere ripristinata gradualmente e i pezzi trattati termicamente possono essere rimossi.
-
Post-trattamento (tempra, passivazione, ecc.): In alcuni casi, i pezzi sottoposti a trattamento termico sotto vuoto possono richiedere ulteriori post-trattamenti, come la tempra o la passivazione, per regolare ulteriormente le loro proprietà e caratteristiche superficiali.
Quanto sopra rappresenta il flusso tipico di un processo di trattamento termico sotto vuoto; le procedure effettive possono essere adattate in base al tipo di materiale, alla forma dei pezzi e alle prestazioni desiderate.
Per garantire i più elevati standard nella produzione MIM, la scelta delle apparecchiature per il trattamento termico è fondamentale. Data la nostra attenzione ai processi MIM, è essenziale che le apparecchiature selezionate siano adeguate alla complessità dei requisiti produttivi.

Per i prodotti MIM, precisione e uniformità nel trattamento termico sono essenziali per ottenere le proprietà meccaniche e le prestazioni del materiale desiderate. Le apparecchiature devono offrire un controllo preciso delle fasi di riscaldamento, mantenimento e raffreddamento, garantendo trasformazioni metallurgiche uniformi e riducendo al minimo il rischio di deformazione, cricche o proprietà del materiale inadeguate.
Selezione delle apparecchiature per il trattamento termico sotto vuoto: ottenere una qualità eccezionale nella produzione di prodotti per stampi di grandi dimensioni richiede che le apparecchiature per il trattamento termico dispongano di criteri prestazionali essenziali. La nostra azienda è specializzata nella produzione di prodotti correlati ai processi di Metal Injection Molding (MIM).







Condividi:
Specifiche e processi nella lavorazione di componenti
Lo stampaggio a iniezione dei metalli si è evoluto in una soluzione sostenibile e scalabile per la produzione di dispositivi medici