

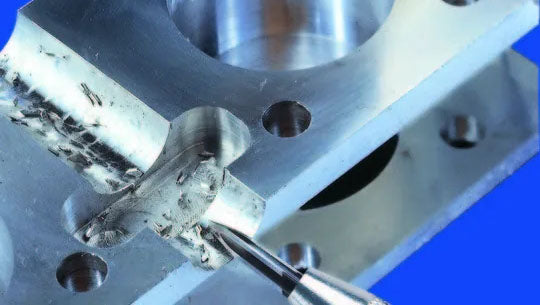
Un foro cieco è un foro che non attraversa completamente un componente, ovvero viene semplicemente trapanato, alesato o fresato fino a una profondità che rappresenta solo una parte dello spessore totale del componente. La profondità di un foro cieco è solitamente determinata dai requisiti di filettatura del dispositivo di fissaggio da utilizzare per l'applicazione specifica.
Questo articolo descrive cosa sono i fori ciechi, come trapanarli e maschiarli e quale indicazione utilizzare per rappresentare un foro cieco in un disegno. Altri tipi di foro sono elencati qui a scopo di confronto.
Come trapanare un foro cieco
La profondità del foro deve essere determinata in base all'innesto ottimale della filettatura del dispositivo di fissaggio utilizzato, più una profondità aggiuntiva che consenta al maschio di creare la filettatura fino alla profondità corretta. Un foro cieco può essere realizzato in molti modi diversi. È possibile utilizzare un trapano portatile, tuttavia è difficile praticare con un trapano portatile un foro perpendicolare e anche raggiungere una profondità esatta. Un pezzo di nastro avvolto attorno alla punta del trapano può fungere da indicatore di profondità. In alternativa, alcuni trapani portatili dispongono di un indicatore di profondità che si estende dalla parte anteriore del trapano e ne impedisce fisicamente l'inserimento eccessivo.
Un trapano a colonna è uno strumento più adatto per praticare fori ciechi rispetto a un trapano portatile. È in grado di praticare fori perpendicolari, mentre un trapano portatile non lo è a causa del funzionamento manuale, che introduce numerose imprecisioni. Inoltre, il suo indicatore di profondità può essere utilizzato come guida visiva per assicurarsi che il foro venga praticato alla profondità corretta e che la base del trapano sia perpendicolare all'asse di foratura.
Il metodo più avanzato per praticare un foro cieco consiste nell'utilizzare una fresatrice CNC, un trapano CNC o un tornio; i torni consentono di inserire una punta nella contropunta e di avvicinare il materiale in rotazione alla punta ferma. Questo metodo produce i fori più precisi. Se sono necessari fori di precisione, il foro può essere realizzato leggermente sottodimensionato e rifinito con un alesatore.
Indipendentemente dal metodo utilizzato per praticare un foro cieco, è importante assicurarsi che il fluido da taglio venga fornito alla punta e che i trucioli vengano evacuati continuamente. Di solito, ciò si ottiene ritraendo periodicamente la punta dal materiale per portare i trucioli fuori dal foro. In caso contrario, la punta può danneggiarsi o persino rimanere incastrata nel foro e spezzarsi.
Scegliere il maschio giusto per un foro cieco
I fori ciechi possono essere maschiati manualmente o su una macchina CNC. Ogni misura di filettatura ha una misura di punta corrispondente che deve essere utilizzata. Ad esempio, per un bullone M10 è necessaria una punta da 8,8 mm, in modo da consentire al maschio di asportare una quantità di materiale sufficiente per creare una filettatura completa nel foro. I maschi a fondo piano sono i più adatti ai fori ciechi. Online sono disponibili numerose tabelle per foratura e maschiatura che indicano il diametro del foro da praticare per ogni corrispondente misura di filettatura.
Come per la foratura, è importante evacuare i trucioli durante la maschiatura, poiché i maschi possono rompersi molto facilmente se i trucioli non vengono rimossi. È inoltre importante mantenere il maschio perfettamente allineato con l'asse centrale del foro. In alternativa, è possibile utilizzare un maschio a rullare per eliminare il problema dei trucioli. I maschi a rullare formano a freddo le filettature, imprimendole nelle pareti del foro invece di tagliarle.
Come pulire i fori ciechi
Quando si praticano fori ciechi, è importante rimuovere i trucioli, poiché possono causare diversi problemi, come una maggiore usura e la rottura della punta. Durante la foratura, è possibile utilizzare un getto ad alta pressione di refrigerante liquido o aria per espellere i trucioli dal foro. Le scanalature della punta non saranno in grado di rimuovere efficacemente i trucioli se il foro diventa troppo profondo. Dopo la foratura, i fori devono essere nuovamente puliti per rimuovere eventuali residui. In questo caso è possibile utilizzare una pistola ad aria azionata manualmente. Per ottenere i risultati migliori, si può utilizzare uno specifico pulitore manuale per fori, in grado di soffiare contemporaneamente aria compressa nel foro e aspirare i residui espulsi in un contenitore chiuso.
Margine di profondità di foratura nei fori ciechi
Quando si praticano fori ciechi da maschiare, è importante raggiungere la profondità corretta per consentire al maschio di avere spazio sufficiente per tagliare o formare il numero di filetti richiesto. Ciò garantisce che il dispositivo di fissaggio abbia un innesto della filettatura sufficiente per ottenere la massima resistenza di tenuta, lasciando al contempo uno spazio sufficiente oltre tale profondità per il maschio. La profondità del foro dipende dal tipo di maschio utilizzato. Ad esempio, un maschio conico richiede un foro più profondo rispetto a un maschio a fondo piano o a un maschio a scanalature elicoidali per lo stesso numero di filetti, poiché ha una punta e un imbocco più lunghi prima di poter tagliare una filettatura a profondità completa; questi maschi sono inoltre più adatti alla maschiatura manuale. Le formule riportate di seguito possono essere utilizzate come indicazioni generali:
Per i fori con una profondità pari al doppio del diametro del dispositivo di fissaggio, la profondità di maschiatura deve essere:
Profondità della filettatura + (Passo della filettatura * 9)
Per gli altri fori, la profondità di maschiatura deve essere:
(Profondità della filettatura + (1 + Passo della filettatura * 4)) + (Passo della filettatura * 5)
Qual è il simbolo di indicazione di un foro cieco?
Il simbolo di indicazione di un foro cieco è mostrato nell'angolo superiore destro della figura seguente:
La notazione “M20 x 2.5” indica la misura del dispositivo di fissaggio e il passo della filettatura. Il simbolo della freccia rivolta verso il basso (↧) indica la profondità della filettatura, mentre il numero finale indica la profondità totale del foro.

Foro cieco e foro passante
Un foro passante attraversa completamente lo spessore di un componente, a differenza di un foro cieco, che si arresta prima di attraversarlo completamente, come mostrato nella Figura 1 sopra.
I fori ciechi e i fori passanti possono essere filettati per dispositivi di fissaggio oppure lasciati senza filettatura per spine di posizionamento. I fori ciechi vengono spesso filettati con maschi a fondo piano, mentre i fori passanti possono essere praticati con un maschio conico. I fori ciechi sono più soggetti alla rottura dei maschi rispetto ai fori passanti, poiché i trucioli tendono ad accumularsi nel foro, creando un'azione di bloccaggio che spezza il maschio.
Questo articolo ha illustrato i fori ciechi, spiegando cosa sono e quando vengono utilizzati nell'ingegneria e nella lavorazione meccanica. Per saperne di più sui fori ciechi, contatta XY-GLOBAL Engineering
offre un'ampia gamma di capacità produttive, tra cui la lavorazione CNC e altri servizi a valore aggiunto per tutte le esigenze di prototipazione e produzione. Visita il nostro sito web per saperne di più o per richiedere un preventivo gratuito e, senza impegno.







Condividi:
Stampaggio a iniezione dei metalli, materiali e proprietà
Dispositivi medici e produzione, rivoluzionare l'assistenza sanitaria