

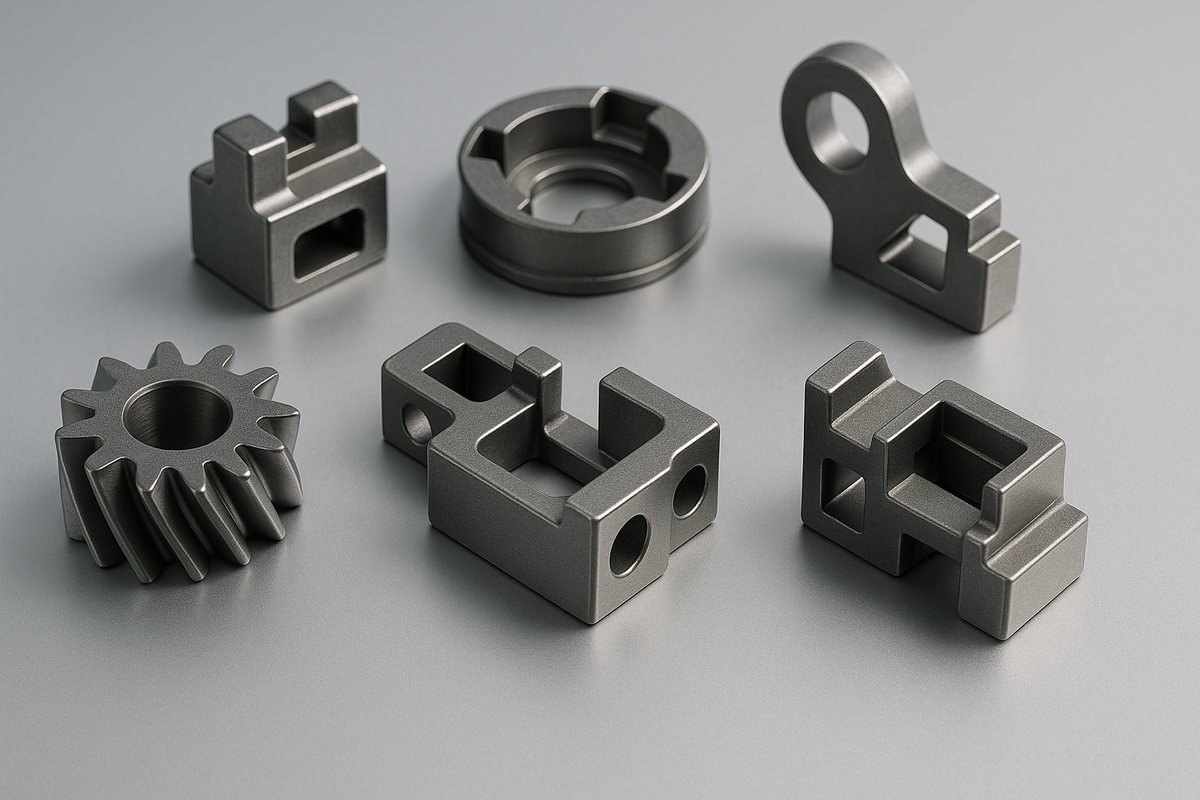
Lo stampaggio a iniezione dei metalli (MIM) è spesso promosso come un metodo efficiente per produrre su larga scala componenti metallici piccoli e complessi.
Sebbene ciò sia vero, a volte i clienti rimangono sorpresi nello scoprire che il MIM richiede un ciclo di sviluppo più lungo e un investimento maggiore negli stampi rispetto ad altri processi, come la lavorazione CNC o la pressofusione.
Questo articolo spiega perché, in modo chiaro e diretto, e mette inoltre in evidenza perché il MIM mantiene un forte valore di mercato, nonostante la sua complessità.
1. Il MIM richiede una progettazione del processo che vada oltre il solo stampo
A differenza dei processi di stampaggio convenzionali, uno stampo MIM non può semplicemente replicare la geometria del prodotto finale.
I pezzi MIM subiscono un ritiro del 14–20% durante la sinterizzazione, e il ritiro è disomogeneo nelle diverse direzioni.
Questo obbliga gli ingegneri a:
-
Prevedere il ritiro tridimensionale
-
Applicare la compensazione alla cavità dello stampo
-
Considerare l'equilibrio del flusso, il posizionamento dei punti di iniezione e i canali per la rimozione del legante
-
Valutare i rischi di deformazione durante la sinterizzazione
-
Eseguire più iterazioni e convalidare i campioni
Uno stampo MIM non è “solo uno stampo”, ma un modello predittivo ingegnerizzato.
Questo da solo aumenta i tempi di progettazione e i costi di ingegneria.

2. Gli stampi MIM sono più complessi e richiedono una maggiore precisione
Gli stampi MIM comprendono dettagli estremamente fini, sistemi multi-gate e componenti in acciaio delicati che devono sostenere la produzione di massa a lungo termine.
Le difficoltà includono:
-
Cavità molto piccole e profonde
-
Requisiti di acciaio ad alta resistenza
-
Allineamento preciso per gli stampi multicavità
-
Sistemi di alimentazione specializzati per gestire il flusso polvere-legante
-
Tolleranze dimensionali ristrette dopo il ritiro durante la sinterizzazione
Poiché gli stampi MIM devono produrre in modo costante centinaia di migliaia di pezzi, richiedono standard ingegneristici più elevati e tempi di produzione più lunghi.

3. Il campionamento richiede più tempo perché ogni prova richiede l'intera catena del processo
A differenza della lavorazione CNC, in cui un campione può essere realizzato in poche ore, o dello stampaggio a iniezione della plastica, in cui un pezzo può essere stampato in pochi minuti, il campionamento MIM richiede un ciclo completo:
-
Stampaggio a iniezione del pezzo grezzo
-
Rimozione del legante (8–48 ore)
-
Sinterizzazione (8–12 ore)
-
Raffreddamento e controllo dimensionale
-
Modifica dello stampo o regolazione del processo
-
Ripetizione dell'intero ciclo
Un'iterazione richiede 3–5 giorni, non 3–5 ore.
Questo è il motivo principale per cui lo sviluppo MIM richiede diverse settimane.
4. Il MIM è un sistema in più fasi, non un processo singolo
La qualità del componente finale è influenzata da più fasi:
-
Caratteristiche della polvere
-
Formulazione del legante
-
Condizioni di iniezione
-
Metodo di rimozione del legante
-
Temperatura e atmosfera di sinterizzazione
-
Fissaggio e supporto durante la sinterizzazione
Una piccola variazione in qualsiasi fase può modificare dimensioni, densità o aspetto.
Ecco perché lo sviluppo MIM è più costoso e richiede più tempo: il processo deve essere reso stabile nel suo complesso, non solo in una fase.

5. Il costo dell'attrezzatura riflette progettazione, validazione e stabilità a lungo termine
Ciò per cui pagano i clienti non è solo la lavorazione di blocchi d'acciaio.
Il costo dell'attrezzatura MIM include:
-
Analisi DFM e del ritiro
-
Ottimizzazione dei canali di alimentazione e dei punti di iniezione
-
Validazione per tentativi ed errori attraverso più cicli
-
Acciaio specializzato e finitura della cavità ad alta precisione
-
Attrezzature per la combustione, supporti per la sinterizzazione e dime di controllo
-
Tempo di progettazione necessario per stabilizzare la produzione di massa a lungo termine
Attrezzatura MIM = costo dello stampo + costo dello sviluppo del processo + garanzia di stabilità.
6. Precisione dimensionale e stabilità del lotto: la differenza principale tra MIM e CNC
Una difficoltà fondamentale è che il MIM deve gestire ritiro + deformazione + densificazione del materiale, mentre il CNC rimuove semplicemente il materiale da un blocco fisso.
| Voce | MIM | CNC |
|---|---|---|
| Determinazione dimensionale | Mediante progettazione dello stampo + previsione del ritiro + comportamento durante la sinterizzazione | Mediante percorso di lavorazione diretto |
| Variazione del lotto | Rischio maggiore a causa del processo in più fasi | Molto bassa; il controllo della macchina è stabile |
| Precisione tipica | ±0,3–0,5% della dimensione (valore tipico) | ±0,005–0,02 mm, valore comune |
| Causa principale della variazione | Polvere, stampaggio, rimozione del legante, sinterizzazione | Solo usura dell'utensile o programmazione |
Ecco perché il MIM richiede più cicli di campionamento, mentre il CNC spesso richiede solo una correzione della programmazione.

7. Principali difficoltà del processo MIM - Tabella comparativa riepilogativa
| Fase del processo | Difficoltà principale | Impatto sui componenti | Perché è difficile |
|---|---|---|---|
| Materia prima (polvere + legante) | Sensibilità alle dimensioni e alla composizione della polvere | Densità, resistenza, tessitura superficiale | Variabilità del lotto di polvere |
| Stampaggio a iniezione | Flusso complesso, componenti verdi fragili | Vuoti interni, riempimenti incompleti, crepe | Finestra di processo ristretta |
| Dissoluzione del legante | Rimuovere il legante senza danneggiare i componenti | Crepe, macchie nere, porosità | Spessori delle pareti diversi influenzano la velocità |
| Sinterizzazione | Ritiro, deformazione, densificazione | Deriva dimensionale, deformazioni, scolorimento | Temperatura e atmosfera critiche |
| Precisione dimensionale | Accumulo di errori in più fasi | Problemi di accoppiamento | Compensare il ritiro è complesso |
| Qualità della superficie | Texture della polvere, segni di bruciatura | Non ideale per componenti estetici | Difficile da controllare completamente |
Questa tabella è spesso il modo più semplice per aiutare i clienti a comprendere che la complessità del MIM è strutturale, non facoltativa.
8. Perché il MIM mantiene un forte valore di mercato
Nonostante le difficoltà e i costi, il MIM offre vantaggi unici che altri processi non possono sostituire facilmente:
1. Geometrie complesse a basso costo (produzione di massa)
Il MIM dà il meglio quando un componente è troppo complesso per la lavorazione CNC o troppo piccolo per la pressofusione.
2. Elevate prestazioni del materiale
Dopo la sinterizzazione, i componenti MIM raggiungono un'eccellente resistenza, resistenza all'usura e resistenza alla corrosione, paragonabili a quelle dei materiali lavorati.
3. Ideale per componenti piccoli e ad alta densità
Perfetto per ingranaggi, connettori, componenti medicali, meccanismi di bloccaggio e alloggiamenti di precisione.
4. Eccellente scalabilità
Una volta stabilizzato il processo, il costo unitario diventa estremamente basso per grandi lotti (da 10.000 pezzi a milioni).
5. Ampia scelta di materiali
316L, 17-4PH, leghe Fe-Ni, acciai per utensili, leghe magnetiche: molti materiali sono pratici solo tramite MIM.
6. Elevato valore nei settori che richiedono miniaturizzazione
Come dispositivi medici, elettronica di consumo, sistemi ottici, sensori e sistemi per le nuove energie.
➡ In breve: il MIM è difficile, ma risolve problemi che altri processi non possono risolvere.
Conclusione
Il MIM richiede più tempo per lo sviluppo e maggiori investimenti negli stampi perché integra scienza dei materiali, tecnologia di stampaggio a iniezione, trattamento termico e progettazione dimensionale in un unico processo produttivo.
La complessità del processo è anche ciò che conferisce al MIM il suo valore unico: la capacità di produrre piccoli componenti metallici complessi, altamente resistenti e in grandi volumi a un costo che i processi tradizionali non possono eguagliare.
Aiutare i clienti a comprendere in anticipo questi fattori contribuisce a una collaborazione più fluida, aspettative più realistiche e progetti MIM più riusciti.








Condividi:
Componenti meccanici delle macchine: cosa sono, come vengono realizzati e perché sono importanti nella produzione reale
Produttore di componenti sinterizzati: metallurgia delle polveri ad alta precisione per componenti metallici complessi