

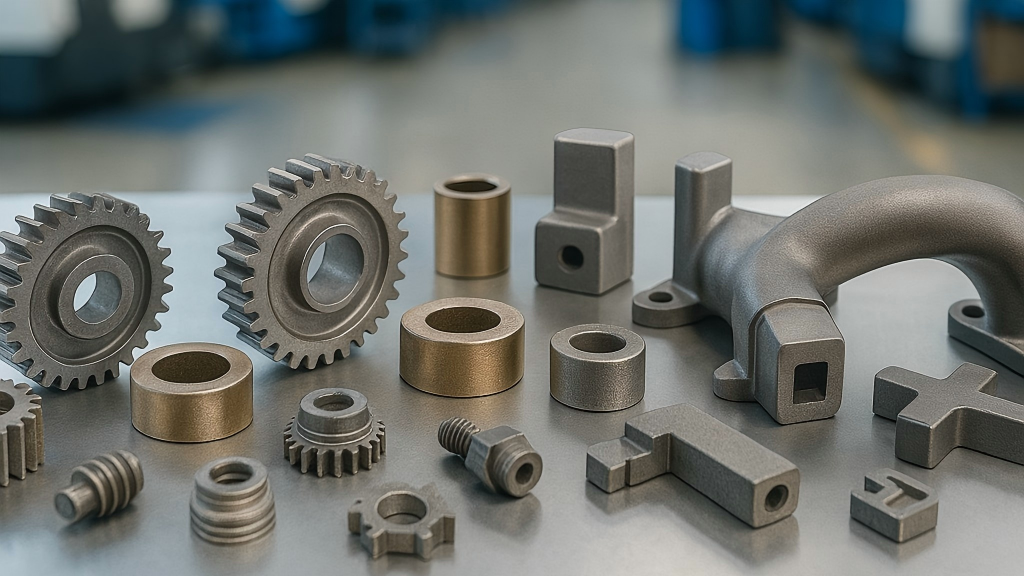
Wenn man über Metallsintern spricht, denkt man meist an komplexe Öfen und hohe Temperaturen - und das zu Recht. Doch hinter jedem gesinterten Zahnrad, Halter oder Verbinder steckt eine einfache Logik: pulverförmiges Metall verwenden, verdichten, knapp unter seinen Schmelzpunkt erhitzen und die Diffusion den Rest erledigen lassen.
Dieser Prozess verwandelt winzige Partikel in ein starkes, dichtes Teil - ohne herkömmliches Schmelzen, Schmieden oder Bearbeiten.
1. Was ist Metallsintern?
Metallsintern ist ein Verfahren, bei dem Metallpulver verdichtet und erhitzt wird, um ein festes Teil herzustellen. Es umfasst typischerweise die folgenden Schritte:
| Phase | Beschreibung | Typische Parameter |
|---|---|---|
| Pulveraufbereitung | Mischen von Metallpulvern mit Schmier- oder Bindemitteln | Partikelgröße 10–100 μm |
| Verdichten | Pulver mithilfe von Matrizen in Form pressen | Druck: 400–800 MPa |
| Sintern | Erwärmen unterhalb des Schmelzpunkts, um Partikel zu verbinden | Temperatur: 1100–1350 °C für Stähle |
| Nachbearbeitung | Bearbeitung, Kalibrieren oder Infiltration für Präzision | Dichtekontrolle ±0.01 g/cm³ |
Im Gegensatz zum Gießen schmilzt der Sinterprozess das Material nicht vollständig. Stattdessen verbinden Diffusionsvorgänge zwischen den Partikeln diese miteinander und führen zu einer nahezu festen Struktur.

2. Gängige Materialien beim Metallsintern
Verschiedene Metalle verhalten sich unter Hitze unterschiedlich. Hier sind die gängigsten Sintermaterialien und ihre Leistungsparameter:
| Material | Dichte (g/cm³) | Typische Zugfestigkeit (MPa) | Anwendung |
|---|---|---|---|
| Eisen + Kupfer | 6.8–7.2 | 350–500 | Zahnräder, Buchsen |
| Edelstahl 316L | 7.6–7.9 | 520–620 | Medizinische Teile, korrosionsbeständige Komponenten |
| Legierter Stahl (4605, 4340) | 7.4–7.8 | 700–900 | Strukturteile, Werkzeuge |
| Bronze | 7.3–7.6 | 300–450 | Lager, elektrische Kontakte |
| Wolfram / Hartmetall | 14–15 | 1000+ | Schneidwerkzeuge, hochverschleißfeste Teile |
Tipp: Ein dichteres Sinterteil bedeutet höhere Festigkeit und Verschleißbeständigkeit - aber auch längere Sinterzyklen und höhere Kosten.

3. Wie Sintern die Fertigungseffizienz verbessert
Beim Sintern geht es nicht nur um die Herstellung von Teilen - es geht darum, die Produktion zu vereinfachen.
Im Vergleich zur CNC-Bearbeitung oder zum Gießen:
| Methode | Abfallmaterial | Maßhaltigkeit bei Wiederholungen | Kosteneffizienz (Serienproduktion) |
|---|---|---|---|
| CNC-Bearbeitung | Hoch | ±0,005 mm | Mittel |
| Druckguss | Mittel | ±0,05 mm | Mittel bis hoch |
| Metallsintern | Minimal | ±0,03 mm | Hoch |
Deshalb wird Metallsintern in der Automobilindustrie, Medizintechnik und Unterhaltungselektronik bevorzugt - es ermöglicht die Herstellung großer Chargen kleiner, detaillierter und hochfester Teile mit sehr gleichbleibenden Toleranzen.

4. Kontrolle der wichtigsten Prozessvariablen
Die Präzision beim Sintern hängt davon ab, wie gut Temperatur, Zeit und Atmosphäre kontrolliert werden.
| Variable | Typischer Bereich | Auswirkung |
|---|---|---|
| Temperatur | 1100–1350 °C | Steuert Dichte und Kornbindung |
| Haltezeit | 20–60 Min. | Beeinflusst die mechanische Festigkeit |
| Atmosphäre | Wasserstoff, Stickstoff oder Vakuum | Verhindert Oxidation |
| Abkühlrate | 10–50 °C/min | Beeinflusst Härte und Gefüge |
In vielen modernen Sinteröfen überwachen Sensoren kontinuierlich die Temperaturgleichmäßigkeit (±5 °C), um eine gleichbleibende Teilequalität zu gewährleisten.
5. Praxisbeispiel - Gesintertes Getriebebauteil
Ein Hersteller, der kleine Automobilgetriebe produziert, wechselte von der traditionellen Bearbeitung zur Herstellung mittels MIM + Sintern unter Verwendung von Fe-2Cu-0.8C-Legierungspulver.
| Kennzahl | Vorher (bearbeitet) | Nachher (gesintert) | Verbesserung |
|---|---|---|---|
| Stückkosten | $4.50 | $2.10 | ↓ 53% |
| Produktionszeit | 12 Min. | 5 Min. | ↓ 58% |
| Maßhaltigkeit bei Wiederholungen | ±0,05 mm | ±0,02 mm | Besser |
| Materialverschwendung | ~40% | <5% | Deutlich reduziert |
Dieser Wechsel ist der Grund, warum viele Anbieter von Präzisionsteilen auf sinterbasierte Fertigung umsteigen.
6. Optionen nach dem Sintern
Nach dem Sintern können die Teile weitere Schritte durchlaufen, um ihre Leistung fein abzustimmen:
-
Kalibrieren: Verbessert die Maßgenauigkeit auf ±0,01 mm
-
Infiltration: Fügt Bronze oder Kupfer hinzu, um die Dichte zu erhöhen
-
Wärmebehandlung: Erhöht Härte und Verschleißfestigkeit
-
Bearbeitung: Für Bereiche mit engen Toleranzen oder Oberflächengewinden

Fazit
Metallsintern ist keine mysteriöse Technologie - es ist ein praxisnaher, datenbasierter Prozess, der Pulvermetallurgie und hochpräzise Fertigung verbindet.
Es geht um Effizienz, Wiederholbarkeit und Materialausnutzung, insbesondere bei der Herstellung Tausender identischer Teile mit engen Toleranzen.
Für Branchen wie die Automobilindustrie, Medizintechnik und optische Systeme ist dies eine der stabilsten Methoden, Präzision ohne Materialverschwendung zu erreichen.







Teilen:
Leitfaden für Ingenieure zu Sinterlagern
Präzision trifft Leistung: Die Kraft von Zahnrädern aus Metallpulverspritzguss