

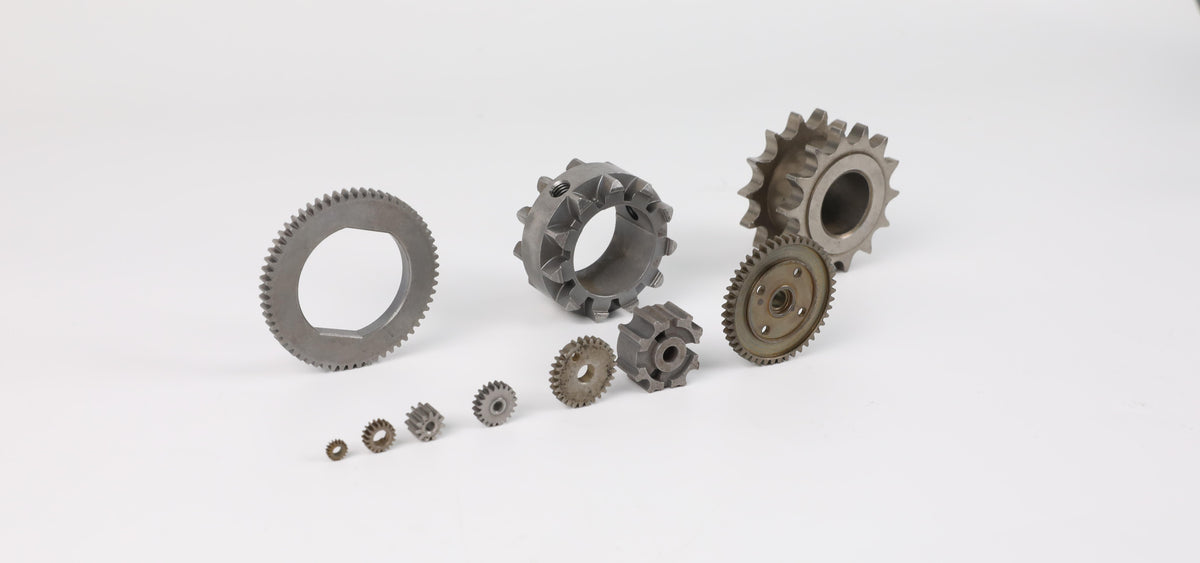

Stampaggio a iniezione dei metalli vs metallurgia delle polveri: come scegliere il processo corretto
Lo stampaggio a iniezione dei metalli (MIM) e la metallurgia delle polveri (PM) utilizzano entrambi polvere metallica e sinterizzazione per produrre componenti. Tuttavia, il metodo di formatura crea differenze sostanziali nella capacità geometrica, nella resistenza, nella precisione e nei costi.
La scelta del processo sbagliato può aumentare i costi o ridurre le prestazioni. Questa guida spiega le reali differenze ingegneristiche e aiuta a selezionare il processo corretto.
Il metodo di formatura definisce la capacità
La differenza principale tra MIM e PM riguarda il modo in cui la polvere forma il componente.
La MIM utilizza una miscela di polvere metallica e legante. La materia prima fluisce nella cavità dello stampo durante l'iniezione. Questo flusso consente al materiale di riempire forme complesse.
La PM utilizza la pressatura meccanica. Un punzone rigido comprime la polvere secca conferendole la forma desiderata. Il componente deve essere espulso direttamente dallo stampo.
Questa limitazione restringe la geometria.
A causa di questa differenza:
-
La MIM supporta forme complesse
-
La PM supporta forme più semplici
-
La MIM offre una densità più uniforme
-
La PM presenta maggiori limitazioni geometriche
Il metodo di formatura determina tutto il resto.
Confronto delle capacità fondamentali
La tabella seguente mostra le principali differenze ingegneristiche.
| Parametro | Stampaggio a iniezione dei metalli (MIM) | Metallurgia delle polveri (PM) |
|---|---|---|
| Metodo di formatura | Stampaggio a iniezione | Pressatura meccanica |
| Densità | 96–99% | 85–95% |
| Tolleranza tipica | ±0.3% | ±0.5–1.0% |
| Spessore minimo della parete | ~0.3 mm | ~1.0–1.5 mm |
| Capacità geometrica | Complessa | Limitato |
| Sottosquadri | Supportato | Non supportato |
| Resistenza meccanica | Superiore | Moderata |
| Dimensioni ideali del componente | Da piccoli a medi | Da medi a grandi |
| Efficienza dei costi | Componenti complessi | Componenti semplici |
Questi valori riflettono la reale capacità produttiva.
La capacità geometrica è solitamente il primo fattore decisionale
La geometria è il fattore di selezione più importante.
La PM richiede pressatura ed espulsione verticali. Questo requisito limita la libertà di progettazione.
La PM non può formare:
-
Sottosquadri
-
Fori laterali
-
Canali interni perpendicolari alla direzione di pressatura
-
Caratteristiche 3D complesse
La MIM non presenta queste limitazioni. Il materiale scorre e riempie completamente la cavità.
Ciò consente:
-
Pareti sottili
-
Caratteristiche interne
-
Geometria esterna complessa
-
Caratteristiche multidirezionali

Confronto delle capacità:
| Caratteristica | Stampaggio a iniezione dei metalli | Metallurgia delle polveri |
|---|---|---|
| Pareti sottili (<0.5 mm) | Supportato | Non supportato |
| Sottosquadri | Supportato | Non supportato |
| Fori laterali | Supportato | Limitato |
| Forme 3D complesse | Supportato | Limitato |
| Forme semplici | Supportato | Supportato |
Se un componente non può essere espulso verticalmente, la PM di solito non è possibile.
La densità influisce direttamente sulla resistenza
La densità è un fattore chiave delle prestazioni.
Una densità superiore migliora:
-
Resistenza
-
Resistenza alla fatica
-
Affidabilità strutturale
La MIM raggiunge una densità superiore. La polvere si distribuisce uniformemente prima della sinterizzazione.
La PM produce una densità inferiore. La pressatura meccanica crea una maggiore porosità residua.
Densità tipica:
-
Stampaggio a iniezione dei metalli: 96–99%
-
Metallurgia delle polveri: 85–95%
Questa differenza influisce sulle prestazioni meccaniche.
Di conseguenza:
-
Le parti MIM hanno una resistenza maggiore
-
Le parti MIM resistono meglio alla fatica
-
Le parti ottenute mediante metallurgia delle polveri funzionano bene sotto carichi moderati
La porosità della metallurgia delle polveri può essere utile nelle applicazioni autolubrificanti, come le boccole. Tuttavia, riduce la resistenza complessiva.
Tolleranza e precisione
Lo stampaggio a iniezione dei metalli offre un migliore controllo dimensionale.
Tolleranze tipiche:
-
Stampaggio a iniezione dei metalli: ±0.3%
-
Metallurgia delle polveri: ±0.5–1.0%
Lo stampaggio a iniezione dei metalli è adatto per componenti di precisione come:
-
Parti di dispositivi medici
-
Componenti ottici
-
Componenti elettronici
La metallurgia delle polveri funziona bene per tolleranze meno critiche.
L'efficienza dei costi dipende dalla complessità della parte
Il costo dipende fortemente dalla geometria.
La metallurgia delle polveri offre vantaggi per le parti semplici:
-
Costi di attrezzaggio inferiori
-
Tempo di ciclo più rapido
-
Costo inferiore per parte
La metallurgia delle polveri è ideale per:
-
Ingranaggi semplici
-
Boccole
-
Componenti strutturali
Lo stampaggio a iniezione dei metalli diventa più conveniente quando la geometria è complessa.
Lo stampaggio a iniezione dei metalli riduce:
-
Lavorazioni CNC
-
Operazioni secondarie
-
Fasi di assemblaggio
Ciò riduce il costo totale di produzione.
Regola dei costi:
-
Geometria semplice → la metallurgia delle polveri è più economica
-
Geometria complessa di precisione → lo stampaggio a iniezione dei metalli è più economico
Guida alla selezione ingegneristica
Utilizzare questa tabella per una selezione rapida.
| Requisito | Processo consigliato |
|---|---|
| Geometria complessa | Stampaggio a iniezione dei metalli |
| Pareti sottili | Stampaggio a iniezione dei metalli |
| Tolleranze ristrette | Stampaggio a iniezione dei metalli |
| Elevata resistenza | Stampaggio a iniezione dei metalli |
| Geometria semplice | Metallurgia delle polveri |
| Parti di grandi dimensioni | Metallurgia delle polveri |
| Costo minimo per parti semplici | Metallurgia delle polveri |
Questa guida riflette le consuete pratiche di produzione.
Applicazioni tipiche
Applicazioni comuni dello stampaggio a iniezione dei metalli
Lo stampaggio a iniezione dei metalli è ampiamente utilizzato per i componenti di precisione:
-
Componenti per dispositivi medici
-
Componenti per sistemi ottici
-
Componenti elettronici
-
Parti meccaniche di precisione
Queste applicazioni richiedono:
-
Geometria complessa
-
Elevata precisione
-
Elevata resistenza
Applicazioni comuni della metallurgia delle polveri
La metallurgia delle polveri è ampiamente utilizzata per i componenti strutturali:
-
Ingranaggi
-
Boccole
-
Parti strutturali
-
Componenti automobilistici
Queste parti hanno generalmente una geometria più semplice.
Quando scegliere MIM o PM
Scegliere lo stampaggio a iniezione dei metalli quando la parte richiede:
-
Geometria complessa
-
Pareti sottili
-
Elevata precisione
-
Elevata resistenza
-
Riduzione delle lavorazioni meccaniche
Scegliere la metallurgia delle polveri quando la parte richiede:
-
Geometria semplice
-
Dimensioni maggiori
-
Costi inferiori
-
Elevato volume di produzione
La scelta corretta dipende dai requisiti ingegneristici, non dalla preferenza per un processo.

Conclusione
Lo stampaggio a iniezione dei metalli e la metallurgia delle polveri offrono intervalli di capacità differenti.
Lo stampaggio a iniezione dei metalli offre:
-
Capacità di realizzare geometrie complesse
-
Maggiore densità
-
Migliore resistenza
-
Maggiore precisione
La metallurgia delle polveri offre:
-
Costi inferiori per parti semplici
-
Produzione efficiente di grandi volumi
-
Buone prestazioni per applicazioni strutturali
Geometria, resistenza, tolleranza e costo determinano il processo corretto.







Condividi:
Compressione isostatica: principi, differenze di processo e applicazioni industriali
Come scegliere i produttori giusti di cuscinetti in ceramica: cosa devi sapere