

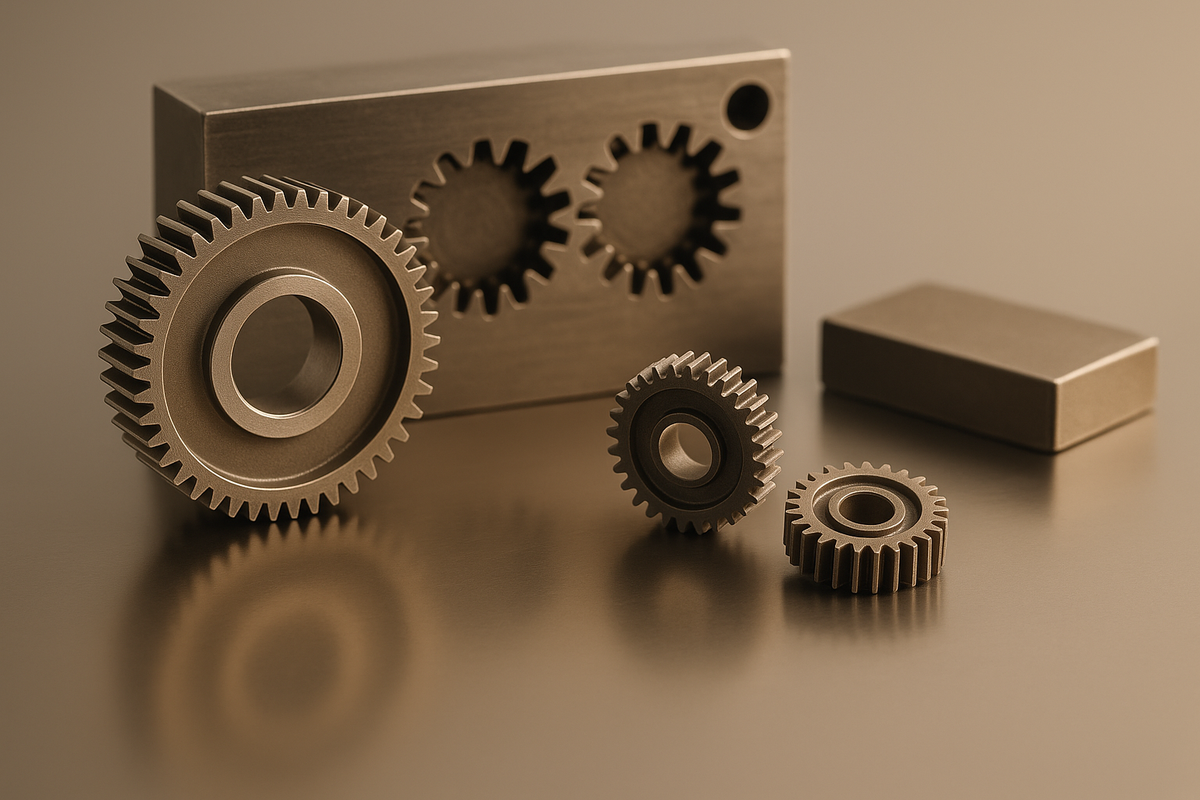
초경 절삭 인서트나 고정밀 금형 핀을 손에 들고 있으면, 그것이 한때 느슨한 회색 분말에서 시작했다는 사실을 상상하기 어렵습니다. 미세한 텅스텐 카바이드 입자가 치밀하고 거울처럼 매끄러운 공구로 변하는 과정은 하나의 핵심 공정, 즉 초경 소결을 통해 이루어집니다.
이 글에서는 초경 소결의 진정한 의미와 중요성, 그리고 고품질 결과를 결정하는 매개변수를 자세히 살펴봅니다.
1. 초경 소결이란?
초경 소결은 고온과 고압에서 미세 초경 분말(일반적으로 Co, Ni 또는 기타 바인더가 포함된 WC)을 치밀하고 견고한 부품으로 통합하는 공정입니다.
분말 혼합, 압축 성형 및 예비 성형이 끝나면 “성형체”를 소결로에 넣습니다. 이때 진공 또는 불활성 분위기에서 온도는 일반적으로 1350–1500 °C에 이릅니다. 소결 과정에서는 다음이 진행됩니다:
-
바인더상(예: 코발트)이 약간 녹아 초경 입자를 젖게 합니다.
-
인접한 입자들이 확산을 통해 서로 융합됩니다.
-
부품은 치밀화되면서 약 15–22 %분말 조성과 프레싱 압력에 따라 달라집니다.
그 결과물은 단조 금속에 필적하는 강도와 내마모성을 가지면서도 훨씬 높은 경도와 압축 강도를 지닌 부품이 됩니다.

2. 공정 매개변수가 중요한 이유
기본적인 금속 주조나 열처리와 달리, 초경 소결은 공정 허용 범위가 매우 좁습니다.
로 온도가 10 °C만 어긋나거나 바인더 함량이 1%만 달라도 다음과 같은 문제가 발생할 수 있습니다:
-
기공 및 낮은 밀도
-
취성 입계
-
불안정한 기계적 강도
정밀하게 제어되는 소결 공정은 다음을 보장합니다:
-
밀도 ≥ 이론 밀도의 99.5%
-
경도 1,600 HV30 초과
-
굽힘 강도 ≥ 2,500 MPa
예를 들어 XY-GLOBAL의 초경 및 세라믹 소결 시스템은 진공 + HIP(열간 등방압 가압) 소결 기술을 사용합니다. HIP 단계에서는 100–150 MPa의 등방성 가스 압력을 가해 잔류 기공을 제거하고 인성을 향상합니다 — 금형, 절삭 공구 및 의료용 툴링에 사용되는 부품에 중요한 장점입니다.

3. 실제 사례: 초경 펀치 핀 및 금형
스마트폰 스탬핑 금형에 사용되는 정밀 펀치 핀을 상상해 보십시오.
변형 없이 수백만 회의 사이클을 견뎌야 하며, 수천 회의 스트로크 후에도 치수 마모가 1 µm 미만으로 유지되어야 합니다.
이러한 신뢰성은 소결 단계에서 시작됩니다:
-
분말 조성: WC + 8 % Co, 평균 결정립 크기 0.6 µm
-
소결 사이클: 진공에서 1450 °C로 90분간 처리한 후 HIP
-
최종 특성:
-
경도: 1,750 HV
-
밀도: 14.9 g/cm³
-
연마 후 Ra: ≤ 0.05 µm
-
이러한 수준의 제어가 초경이 절삭 공구뿐만 아니라 사출 노즐, 인발 다이, 치과용 드릴에도 사용되는 이유입니다 — 이 모든 제품은 초경 결정립 하나가 차이를 만드는 분야입니다.

4. 일반적인 소결 결함(및 방지 방법)
| 결함 | 원인 | 예방 |
|---|---|---|
| 기공 / 블로홀 | 불량한 진공 또는 바인더 증발 | 고순도 수소 분위기 및 제어된 탈가스 사용 |
| 결정립 성장 | 과열 또는 과도한 유지 시간 | ±3 °C 이내의 정밀한 PID 로 제어되는 소결로 |
| 변형 / 뒤틀림 | 불균일한 가열 또는 불량한 프레싱 균일도 | 흑연 몰드 지지대를 사용하고 분말을 균일하게 충전 |
| 바인더 뭉침 | 부적절한 Co/Ni 함량 | 압축 성형 전 균일한 혼합 및 볼 밀링 |
당사의 엔지니어링 팀은 모든 배치를 중량 손실 추적 및 현장 수축 분석으로 모니터링하여 각 소결 블록이 가공 전에 설계 공차를 충족하도록 보장합니다.
5. 마무리 및 품질 관리
소결이 완료되면 초경 블록은 일반적으로 최종 형상에 맞게 연삭하거나 EDM으로 절삭합니다.
텅스텐 카바이드는 매우 단단하기 때문에(≈ 90 HRA) 일반적인 가공에는 한계가 있으며, 다이아몬드 연삭 휠이 필요합니다.
표면 마감은 특히 금형이나 의료 부품의 경우 Ra ≤ 0.1 µm를 달성하기 위해 수행되는 경우가 많습니다.
최종 연삭 후 치수 공차는 ±1 µm까지 달성할 수 있어 항공우주 합금의 정밀 CNC 가공에 필적합니다.
각 로트는 다음 항목으로 검사합니다:
-
밀도 측정(아르키메데스법)
-
미세조직 검사(입자 균일성, 바인더 분포)
-
경도 및 굽힘 강도 시험

6. 초경 소결의 미래 동향
현대 초경 소결은 더 미세한 입자 크기 제어(< 0.3 µm), 바인더리스 소결, 그리고 하이브리드 소결(MIM + HIP 결합)로 나아가고 있습니다.
이러한 발전을 통해 부품은 극도의 경도와 파괴 인성을 동시에 갖출 수 있으며, 다음과 같은 차세대 산업을 뒷받침합니다:
-
전기차 구동계용 공구
-
의료용 임플란트 가공
-
반도체 고정구 제조
결론
초경 소결은 눈에 잘 띄지 않는 공정처럼 들릴 수 있지만, 정밀도와 내구성, 신뢰성이 탄생하는 핵심 단계입니다.
제대로 소결하면 회색 분말 덩어리가 강철을 절삭하고, 티타늄을 성형하며, 유리를 마이크론 수준의 정밀도로 가공할 수 있는 부품으로 변합니다.
XY-GLOBAL에서는 소결이 단순히 금속을 가열하는 과정이 아니라, 모든 원자의 움직임을 완벽에 가깝게 제어하는 과정임을 잘 알고 있습니다.
정밀 금형, 마이크로 기어 또는 내마모성 공구를 개발하고 계시다면, 진공 + HIP 초경 소결로 성능을 한층 더 높일 수 있는 방법을 엔지니어에게 문의해 보세요.







공유:
정밀함과 성능의 만남: 금속 사출 성형 기어의 강력한 성능
정밀 세라믹 부품 제조업체: 귀사에 적합한 최고의 업체를 선택하는 방법